Filament fibre de carbone : buse obligatoire et ce que « carbone » veut dire
Les filaments « fibre de carbone » ne sont pas du carbone massif : ce sont des PLA, PETG ou PA classiques renforcés de courtes fibres broyées. Cela change la rigidité perçue d'une pièce, mais impose aussi une contrainte matérielle que beaucoup d'utilisateurs découvrent trop tard.
Rédaction Quelle Imprimante 3D·Publié le 16 septembre 2026·Documentation constructeur, sans essai personnel

La réponse courte
Un filament « fibre de carbone » est un polymère de base (PLA, PETG ou PA) chargé de fibres courtes, qui augmentent la rigidité et réduisent le warping sans forcément améliorer la résistance aux chocs. Selon la documentation Prusa, ces fibres sont très abrasives et nécessitent une buse en acier trempé sous peine d'user une buse en laiton en quelques impressions. La rigidité gagnée se paie souvent en fragilité et en moins bonne adhérence entre les couches.
« Fibre de carbone » : ce que ça veut vraiment dire
Un filament vendu comme « fibre de carbone » n'est pas un matériau composite structurel comme on en trouve en aéronautique. C'est un polymère de base, le plus souvent du PLA, du PETG ou du PA, dans lequel le fabricant a mélangé de courtes fibres de carbone broyées, généralement entre 10 % et 20 % du poids total.
Ces fibres courtes n'apportent pas la résistance à la traction d'une nappe de fibre de carbone tissée : elles rigidifient la matière et réduisent sa tendance à se déformer en refroidissant, ce qui explique pourquoi ces filaments donnent souvent une pièce qui semble plus « nette » et plus stable dimensionnellement qu'une version non chargée.
PLA-CF, PETG-CF, PA-CF : trois bases, trois usages
Le PLA-CF garde la facilité d'impression du PLA tout en gagnant en rigidité, ce qui en fait un bon choix pour des pièces qui doivent rester droites sous leur propre poids, comme un support ou un bras de fixation, sans exiger un usage mécanique intensif.
Le PETG-CF vise un compromis entre rigidité et une meilleure tenue à l'humidité et aux chocs modérés que le PLA-CF. Le PA-CF, lui, cible des pièces techniques exigeantes : selon Prusa, une version chargée en fibre de carbone comme le Prusament PA11 Carbon Fiber se déforme nettement moins que le nylon pur, au prix d'un investissement plus élevé en consommable et d'une température de buse plus haute.
Pourquoi une buse en acier trempé est obligatoire
La base de connaissances Prusa est catégorique sur ce point pour tous les filaments chargés en fibres : carbone, verre ou kevlar sont des matériaux « très abrasifs », qui imposent l'usage d'une buse en acier trempé. Une buse en laiton standard, plus tendre, s'use en quelques heures d'impression seulement au contact de ces fibres.
Imprimer du fibre de carbone avec une buse standard n'est pas une simple perte de qualité progressive : la documentation évoque un risque accru de bouchon si la première couche n'est pas parfaitement réglée, en plus de l'usure elle-même. Vérifier le type de buse installé avant de charger une bobine chargée en fibres évite une buse à changer prématurément.
Rigidité gagnée, résistance aux chocs perdue
Le compromis mécanique documenté par Prusa pour les composites chargés en fibres est clair : la rigidité et la résistance en traction augmentent, mais l'adhérence entre les couches se dégrade et la résistance aux chocs (résilience Charpy) diminue. La pièce devient plus cassante si elle subit un choc plutôt qu'une flexion.
Ce compromis rend le fibre de carbone mal adapté à des pièces qui doivent absorber un impact, comme une coque de protection, où un filament plus souple comme le PETG ou le TPU reste préférable. Il convient en revanche bien à des pièces qui doivent rester rigides sous une charge statique, comme un support d'outil ou un gabarit.
Quelle imprimante pour du fibre de carbone ?
Le nom d'un modèle ne garantit rien : une machine appelée « Centauri Carbon » n'est pas automatiquement équipée pour tous les filaments chargés en fibres, et inversement, une machine sans ce mot dans son nom peut très bien accepter une buse en acier trempé en option. La fiche technique du fabricant reste la seule référence fiable.
Avant d'acheter une bobine chargée en fibres, il faut vérifier deux choses sur la fiche de la machine visée : le matériau de la buse fournie d'origine, et la possibilité de la remplacer par une buse en acier trempé si ce n'est pas déjà le cas. C'est un point à comparer pour des modèles comme l'Elegoo Centauri Carbon, la Bambu Lab P1S ou la Creality K1C.
Première couche, hauteur de couche et diamètre de buse contre les bouchons
Prusa lie directement le risque de bouchon aux réglages de base : la première couche doit être parfaitement réglée, faute de quoi la buse se bouche, et plus la hauteur de couche est élevée et le diamètre de buse large, plus ce risque diminue. La documentation fixe les valeurs optimales les plus basses à une buse de 0,4 mm et une hauteur de couche de 0,2 mm : descendre en dessous, par exemple pour gagner en finesse, multiplie les bouchons avec un filament chargé en fibres.
Autrement dit, un filament fibre de carbone n'est pas le bon candidat pour une impression très détaillée en couches de 0,1 mm. Il donne le meilleur de lui-même en couches moyennes, sur des pièces fonctionnelles où la rigidité compte plus que le rendu des petits détails. Le guide sur la hauteur de couche et celui sur la première couche aident à régler ces deux paramètres avant la première bobine chargée.
Prusa conseille aussi un « cold pull » avant d'imprimer un composite, pour partir d'une buse propre : la matière est chauffée, laissée refroidir partiellement puis tirée d'un coup, emportant les résidus du filament précédent. Un reste de PLA dans la buse suffit parfois à provoquer le premier bouchon d'une bobine chargée en fibres.
Températures, bobines bas de gamme et fibres décoratives
Les composites ne partagent pas une seule température : la base de connaissances Prusa donne une plage de buse de 240 à 285 °C et de plateau de 70 à 110 °C selon le polymère de base, c'est-à-dire les températures du PLA, du PETG ou du nylon sous-jacent relevées de quelques degrés. La surface d'impression suit la même logique et dépend de la base, pas de la présence de fibres.
La documentation avertit aussi que certains filaments bon marché ont de moins bonnes caractéristiques d'impression, avec des bouchons fréquents, du suintement et un fil qui casse. Un filament chargé qui se brise dans le tube d'alimentation ou qui bouche une buse pourtant en acier trempé pointe souvent vers la bobine elle-même plutôt que vers la machine. Prusa précise enfin que certaines fibres sont ajoutées uniquement pour l'aspect : son PETG Carbon Fiber noir est chargé en fibres « à des fins esthétiques ». Un filament « carbone » n'annonce donc pas toujours un gain mécanique, et la fiche technique du fabricant reste le seul endroit où le vérifier.
Autres précautions à l'usage
Les fibres de carbone n'usent pas que la buse : le tube et les engrenages d'entraînement d'un extrudeur peuvent aussi souffrir d'un usage intensif, ce qui justifie un entretien plus fréquent que pour un PLA standard. Un entretien régulier limite l'accumulation de particules abrasives dans le système d'entraînement.
Un bouchon de buse reste le symptôme le plus fréquent d'une buse trop usée ou mal adaptée à un filament chargé en fibres. Si les bouchons se multiplient sur des bobines fibre de carbone alors qu'un PLA standard s'imprime normalement, la buse est le premier composant à contrôler.
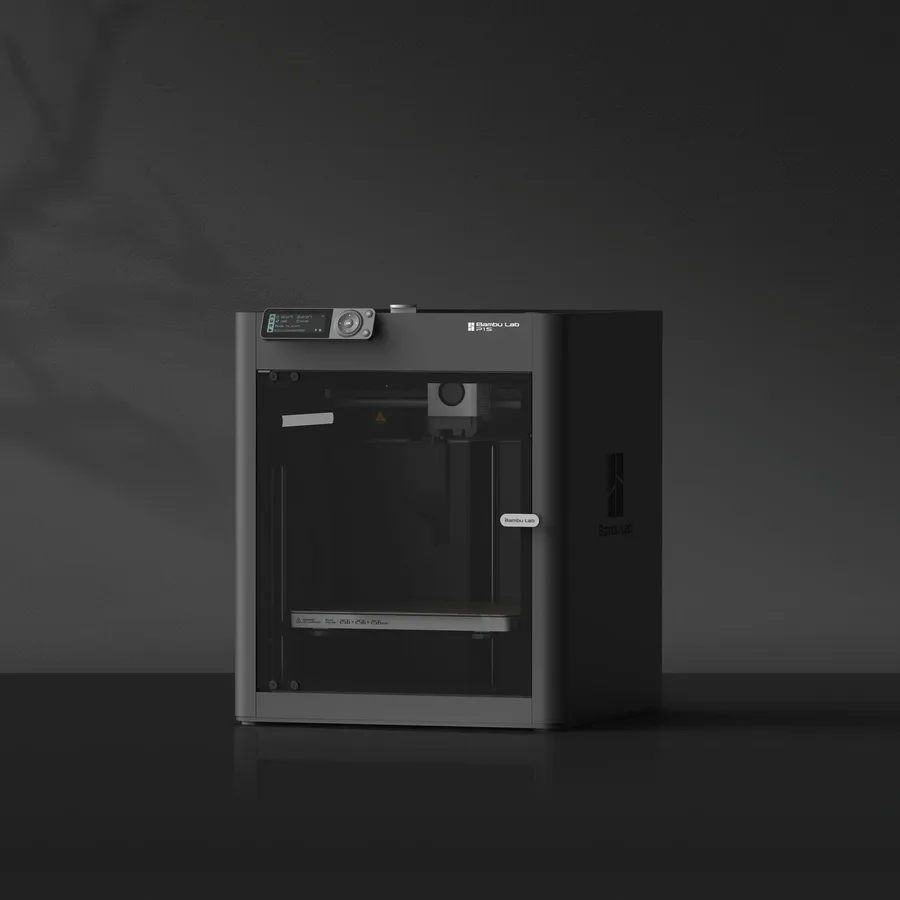
Bambu Lab P1S
256 × 256 × 256 mm
Même volume nominal que l’A1, avec une architecture et une enceinte différentes.
Le pack, le système multicolore et les accessoires doivent être vérifiés sur l’offre choisie.
Voir la fiche et l’offreCreality K1C 2025
220 × 220 × 250 mm
Une configuration fermée de dimensions différentes des modèles de 256 mm, avec buse annoncée jusqu’à 300 °C.
Ne pas confondre K1C initiale et version 2025. Compatibilité matière et accessoires ne garantit pas la performance de la pièce.
Voir la fiche et l’offre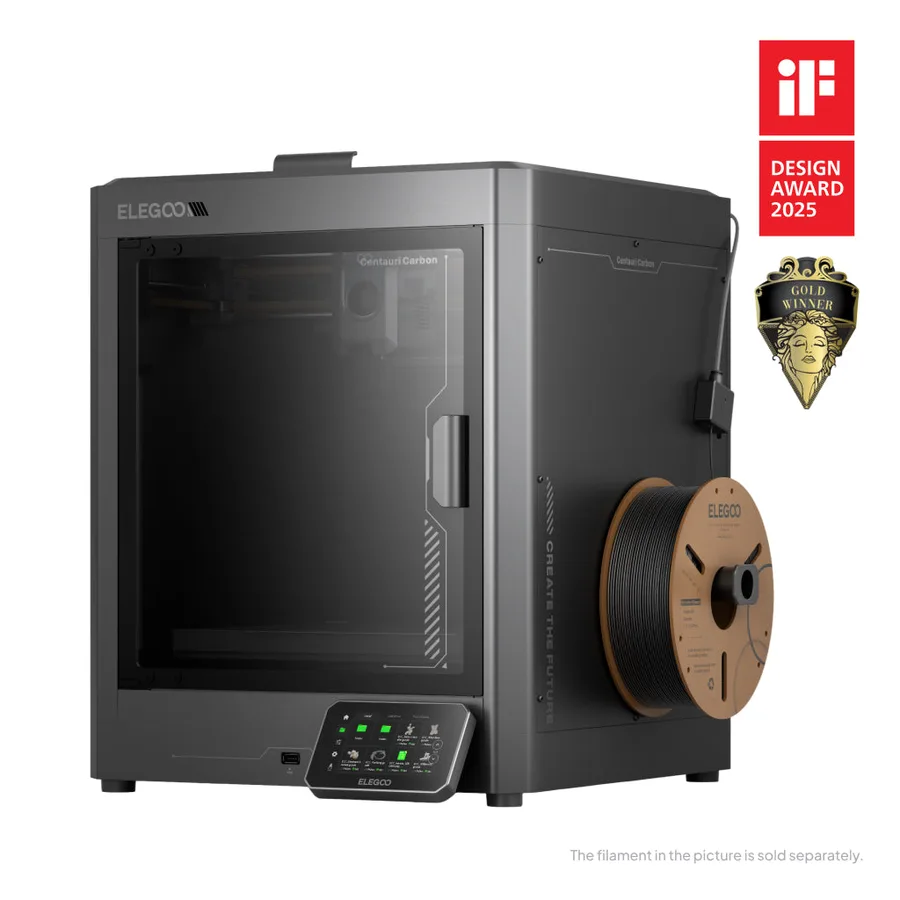
Elegoo Centauri Carbon
256 × 256 × 256 mm
CoreXY fermé, hotend 320 °C, plateau 110 °C, refroidissement auxiliaire et calibrations automatiques.
Le modèle original Centauri Carbon doit être distingué du Centauri Carbon 2; CANVAS et son contenu ne sont pas inclus dans la machine seule.
Voir la fiche et l’offreSources et limites
- Prusa Knowledge Base — Composite materials (carbon, kevlar, glass)
- Prusa Knowledge Base — Polyamide (Nylon)
Nous organisons la documentation des fabricants et des communautés ; nous n’avons pas mesuré ces produits nous-mêmes. La notice de votre modèle exact prime sur ces explications générales.