Filament PETG : usages, réglages et pièges à connaître
Le PETG est souvent le deuxième filament testé après le PLA, quand une pièce doit encaisser un choc, rester dehors ou toucher de l'eau régulièrement. Il est presque aussi simple à imprimer, mais deux défauts reviennent systématiquement : une adhérence trop forte au plateau et un stringing tenace si le filament a pris l'humidité.
Rédaction Quelle Imprimante 3D·Publié le 10 septembre 2026·Mis à jour le 16 septembre 2026·Documentation constructeur, sans essai personnel

La réponse courte
Le PETG s'imprime généralement entre 220 et 260 °C en buse et 70 à 90 °C au plateau selon les fabricants, sur une surface satinée ou texturée plutôt que sur du PEI lisse, qui colle trop fort. Il est très hygroscopique et doit être séché dès qu'un modèle montre du stringing ou des bulles en surface. Une enceinte n'est pas indispensable comme pour l'ABS, mais elle aide sur les grandes pièces sensibles aux courants d'air.
Pour quels usages choisir le PETG ?
Selon la base de connaissances Prusa, le PETG offre une meilleure résistance aux chocs que le PLA tout en gardant une impression aussi simple, et il évite le voilage et les odeurs souvent associés à l'ABS. C'est le choix qui revient le plus souvent pour des supports extérieurs, des pièces qui touchent de l'eau ponctuellement, ou des fixations qui doivent encaisser des manipulations répétées sans devenir cassantes.
Il reste toutefois plus difficile à travailler que le PLA sur deux points précis : l'adhérence au plateau et la sensibilité à l'humidité, détaillées plus loin sur cette page.
Concrètement, un support d'étagère qui reste au balcon, une fixation de câble derrière un meuble de cuisine ou une pièce mécanique qui doit se démonter et se remonter plusieurs fois sont de bons candidats au PETG plutôt qu'au PLA. À l'inverse, une figurine décorative ou une maquette qui reste posée à l'intérieur n'a pas besoin de cette résistance supplémentaire, et le PLA, plus simple à régler, reste suffisant.
Quels réglages de départ pour le PETG ?
La base Prusa recommande environ 230 °C en buse pour la première couche puis 240 °C pour les suivantes, avec un plateau à 85 °C puis 90 °C. La fiche technique Polymaker pour PolyLite PETG indique une plage plus large, 230 à 260 °C en buse et 70 à 80 °C au plateau : les deux sources confirment que le PETG demande des températures nettement plus hautes que le PLA, avec un écart important d'un fabricant à l'autre qui justifie de partir du profil fourni dans le slicer.
Le guide Bambu Lab sur le PETG conseille, en l'absence de filament bien séché, de privilégier un profil générique à 220 °C avec un débit volumique réduit plutôt que le profil par défaut du fabricant de la machine, pour limiter le stringing et les bulles.
Pourquoi le PETG colle trop fort au plateau ?
C'est le piège le plus classique : Prusa prévient explicitement de ne pas imprimer du PETG sur une plaque PEI lisse, l'adhérence pouvant devenir si forte que la pièce ou le revêtement du plateau s'abîme au décollage. La documentation recommande une surface satinée ou texturée, ou à défaut une fine couche de colle bâton sur PEI lisse pour créer une barrière.
Une pièce qui casse le plateau ou qui laisse une marque en se décollant est presque toujours un signe qu'il faut changer de surface plutôt que de baisser la température, qui ne règle pas ce problème d'adhérence.
Un test simple avant une grosse pièce : imprimer une petite plaque de quelques centimètres sur la surface envisagée et vérifier qu'elle se décolle sans effort une fois le plateau refroidi. Si elle résiste fortement, mieux vaut ajuster la surface avant de lancer une impression de plusieurs heures.
Humidité et stringing : le duo à surveiller
Le PETG est très hygroscopique selon Bambu Lab : plus la bobine reste ouverte longtemps dans une pièce humide, plus elle absorbe d'eau, et un stringing visible sur le modèle est souvent le premier signe qu'il faut sécher le filament avant de continuer. Le guide constructeur propose des paramètres de séchage précis selon l'équipement, décrits sur la page séchage du filament.
Sur le réglage lui-même, la même documentation situe le ratio de flux idéal pour le PETG entre 0,93 et 0,96 : en dessous, la pièce sous-extrude et les couches adhèrent moins bien ; au-dessus, le risque de suintement et de bourrage augmente. La méthode générale pour éliminer le stringing, humidité ou pas, est détaillée sur la page corriger le stringing.
Faut-il une enceinte pour imprimer du PETG ?
Le PETG n'exige pas une enceinte fermée comme l'ABS ou l'ASA, mais elle apporte un vrai plus sur les pièces de grande taille exposées aux courants d'air, en stabilisant la température et en réduisant les décollements de coin. Une machine fermée comme la Bambu Lab P1S ou la Creality K1C 2025, qui annonce d'ailleurs une buse pouvant monter à haute température selon son manuel, offre une marge supplémentaire si vous enchaînez PETG et matériaux plus exigeants.
Sur une machine à châssis ouvert, il suffit souvent de fermer les fenêtres de la pièce et d'éviter les courants d'air directs pour obtenir un résultat correct avec le PETG.
Un autre avantage indirect d'une machine fermée : elle limite la reprise d'humidité du filament pendant l'impression elle-même, en particulier sur les impressions longues où la bobine reste montée plusieurs heures dans une pièce climatisée ou humide.
Faut-il désactiver le ventilateur pour un PETG plus solide ?
Selon Prusa, le refroidissement du PETG joue sur deux tableaux opposés : un ventilateur actif limite le stringing et garde les détails nets, mais une buse plus chaude et moins de refroidissement améliorent la fusion entre les couches et donc la résistance mécanique de la pièce. Pour une pièce purement esthétique, mieux vaut garder le ventilateur actif ; pour une pièce qui doit encaisser un effort, on peut le couper une fois les toutes premières couches imprimées.
Prusa recommande d'ailleurs d'imprimer les premières couches sans ventilateur pour éviter le voilage, puis de le faire tourner à mi-puissance ensuite. Autre levier signalé par la même documentation : pour une pièce vraiment solide, mieux vaut augmenter le nombre de parois (perimeters) que le taux de remplissage, une piste à combiner avec le réglage de remplissage déjà couvert sur le site.
Pourquoi le PETG a du mal avec les surplombs et les ponts ?
La base de connaissances Prusa signale que le comportement du PETG sur les ponts et surplombs est généralement moins bon que celui du PLA, avec une tendance plus marquée au stringing sur ces zones. Ce n'est pas un défaut de réglage à corriger entièrement : c'est une caractéristique du matériau, qui colle davantage entre les couches même en l'air.
En pratique, mieux vaut limiter les surplombs à plus de 45° dans la conception du modèle ou ajouter des supports sur ces zones plutôt que de chercher un réglage qui élimine totalement le problème. Sur un pont un peu long, augmenter légèrement la vitesse de la couche de pont tout en gardant le ventilateur actif à ce moment précis réduit l'affaissement sans revenir sur les réglages de température vus plus haut sur cette page.
PETG ou PLA : la différence en deux phrases
En résumé, le PETG apporte plus de résistance aux chocs, à l'humidité et à la chaleur modérée que le PLA, au prix de températures plus hautes, d'une adhérence à surveiller et d'un stringing plus fréquent. Le comparatif complet, avec les critères de choix détaillés, se trouve sur la page PLA ou PETG.
Dans les faits, beaucoup d'ateliers gardent les deux bobines sous la main : le PLA pour les prototypes rapides et les objets décoratifs, le PETG dès qu'une pièce doit sortir de l'atelier ou encaisser une utilisation répétée. Passer de l'un à l'autre ne change pas la méthode de travail, seulement les réglages de température et la surface du plateau à surveiller.
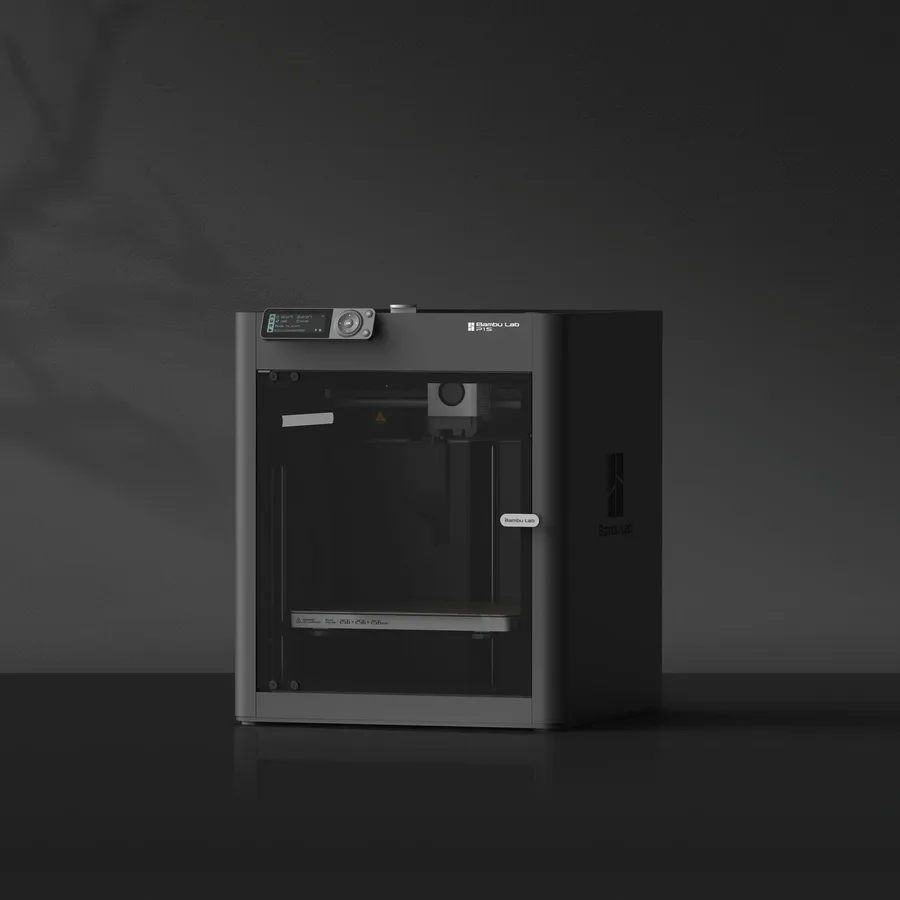
Bambu Lab P1S
256 × 256 × 256 mm
Même volume nominal que l’A1, avec une architecture et une enceinte différentes.
Le pack, le système multicolore et les accessoires doivent être vérifiés sur l’offre choisie.
Voir la fiche et l’offreCreality K1C 2025
220 × 220 × 250 mm
Une configuration fermée de dimensions différentes des modèles de 256 mm, avec buse annoncée jusqu’à 300 °C.
Ne pas confondre K1C initiale et version 2025. Compatibilité matière et accessoires ne garantit pas la performance de la pièce.
Voir la fiche et l’offreSources et limites
- Prusa Knowledge Base — PETG
- Bambu Lab Wiki — PETG Usage Guide
- Polymaker Wiki — PolyLite PETG
Nous organisons la documentation des fabricants et des communautés ; nous n’avons pas mesuré ces produits nous-mêmes. La notice de votre modèle exact prime sur ces explications générales.