Nivellement du plateau : ce qu'il corrige vraiment et comment le faire
Une première couche qui accroche d'un côté du plateau et pas de l'autre est presque toujours un problème de nivellement, même sur une machine équipée d'un capteur automatique. Cette page explique ce qu'un nivellement corrige réellement, comment faire un réglage manuel à la feuille de papier, et à quel rythme y revenir.
Rédaction Quelle Imprimante 3D·Publié le 10 septembre 2026·Mis à jour le 16 septembre 2026·Documentation constructeur, sans essai personnel

La réponse courte
Le nivellement automatique construit une carte (mesh) des hauteurs du plateau que le firmware utilise pour ajuster le Z pendant l'impression ; il ne remplace pas une mise à niveau mécanique quand l'écart entre les coins dépasse la plage de compensation. Sur les machines à capteur de force comme les Bambu Lab A1 et P1S, la buse tape le plateau en plusieurs points pour construire cette carte, ce qui suppose un plateau et une buse propres. Sur une machine manuelle, la méthode à la feuille de papier reste la référence, et le Z-offset se règle ensuite séparément, à chaud.
Nivellement mécanique et compensation de mesh : deux choses différentes
La mise à niveau mécanique consiste à régler la position physique du plateau (ou de la tête, selon la machine) pour que sa surface soit parallèle au déplacement des axes X et Y. La compensation de mesh, elle, ne change rien mécaniquement : le firmware sonde une grille de points sur le plateau, construit une carte des écarts de hauteur, puis ajuste le Z en cours d'impression pour suivre ces variations.
Selon la base de connaissances Prusa, la fonction de correction de plateau (Bed Level Correction) vient compenser d'éventuelles imperfections en modifiant virtuellement la hauteur du plateau sur ses côtés gauche, droite, avant et arrière, dans une plage de plus ou moins 100 microns. Cette plage est volontairement limitée : elle rattrape de petits écarts résiduels, pas un plateau franchement voilé ou mal fixé, qui demande d'abord un réglage mécanique.
C'est pour cette raison qu'un plateau très déformé continue de poser problème même sur une machine à nivellement automatique : le firmware peut suivre une pente douce, mais pas compenser un gauchissement important sans sacrifier la hauteur de première couche à certains endroits.
Comment fonctionnent les machines à nivellement automatique ?
Les imprimantes équipées d'un nivellement automatique n'utilisent pas toutes la même technologie. Sur les Bambu Lab A1 et P1S, la documentation Bambu Lab décrit un système de jauges de contrainte (capteurs de force) placées sous le plateau : la buse vient taper la surface en une grille de points, et le capteur détecte le contact à chaque point pour construire la carte de hauteurs. D'autres marques comme Creality ou Anycubic équipent une partie de leur gamme de sondes inductives fixées près de la buse, qui mesurent la distance au plateau sans le toucher ; le principe de sortie (une carte de compensation) reste comparable.
Dans les deux cas, la fiabilité de la mesure dépend de la propreté du plateau et de la buse au moment du sondage. La page de dépannage Bambu Lab sur les échecs de nivellement de la série A1 rappelle que des résidus de filament sur la buse ou des traces sur le plateau faussent la détection de contact et peuvent faire échouer le cycle de nivellement avant même le début de l'impression.
Pourquoi l'auto-nivellement ne dispense pas d'un plateau propre et d'un bon Z-offset
L'auto-nivellement corrige une carte de hauteurs, pas la hauteur de référence elle-même : c'est le rôle du Z-offset (ou Live-Z selon les marques), qui fixe la distance entre la pointe de la buse et le plateau au tout début de la première couche. Un mesh parfaitement calculé avec un Z-offset trop haut donne une première couche qui n'adhère pas ; un Z-offset trop bas écrase le filament ou raye le plateau, quelle que soit la qualité du nivellement automatique.
Un plateau gras ou couvert de poussière modifie aussi la mesure de contact des capteurs de force ou la réflexion d'une sonde optique, ce qui peut décaler légèrement la carte calculée. La méthode de nettoyage adaptée à chaque surface est détaillée sur la page adhérence du plateau, avant même de reparler de nivellement.
Le calibrage du Z-offset se fait de préférence à température d'impression, buse et plateau chauds : le métal se dilate légèrement en chauffant, et un réglage fait à froid peut se révéler légèrement faux une fois la machine à température de travail.
La méthode à la feuille de papier pour un nivellement manuel
Sur une machine sans capteur automatique, ou pour vérifier la mécanique avant de faire confiance à un mesh, la méthode à la feuille de papier reste la référence. On commence par chauffer le plateau et la buse à la température d'impression prévue, car la dilatation change légèrement les hauteurs mesurées à froid. On place ensuite une feuille de papier standard entre la buse et le plateau, à l'aplomb de chaque vis de réglage, généralement située à chacun des quatre coins.
Pour chaque coin, on fait descendre la buse jusqu'à ce qu'elle touche presque le plateau, puis on ajuste la vis de réglage jusqu'à sentir une légère friction en faisant glisser la feuille d'avant en arrière : ni un frottement qui bloque la feuille, ni un passage totalement libre. On répète l'opération sur les quatre coins, puis on revérifie le premier coin, car le réglage d'un coin modifie légèrement l'inclinaison globale du plateau.
Une fois la mécanique jugée correcte, on relance le Z-offset ou le test de première couche du slicer, car la feuille de papier règle le parallélisme du plateau, pas la distance exacte de la première couche. Le guide première couche détaille comment ajuster cette distance une fois le plateau nivelé.
Symptômes d'un mauvais nivellement
Un plateau mal nivelé se repère à une première couche irrégulière plutôt qu'à un défaut uniforme : un coin où le filament forme une ligne fine et transparente qui ne fusionne pas avec la suivante, à l'opposé d'un coin où la buse racle le plateau, laisse des marques ou même bloque l'extrusion. Une pièce qui se décolle systématiquement du même côté du plateau, alors que le reste adhère bien, pointe presque toujours vers un écart de nivellement plutôt que vers un problème d'adhérence pur.
Sur une machine à mesh automatique, un échec répété du cycle de nivellement au démarrage, ou un message d'erreur mentionnant la détection de contact, indique généralement un problème matériel (buse encrassée, plateau sale, câblage du capteur) plutôt qu'un simple réglage à refaire.
PINDA, SuperPINDA, LoadCell : comment le capteur de nivellement a évolué chez Prusa
Selon la base de connaissances Prusa, les imprimantes MK2/S à MK3S+ nivèlent leur plateau avec un capteur PINDA, puis SuperPINDA sur les versions les plus récentes, un capteur inductif sans contact qui mesure la distance au plateau sur une grille de points, avec une densité réglable de 3x3 (9 points) à 7x7 (49 points) dans le menu Mesh Bed Leveling. Prusa recommande 3 ou 5 mesures par point plutôt qu'une seule, la valeur finale étant une moyenne qui limite le risque d'un point mal mesuré.
Sur ces modèles, une compensation nommée « Magnet comp. » ignore volontairement trois points de mesure trop proches des aimants du plateau en mode 7x7, car leur lecture peut être faussée de jusqu'à 80 microns selon Prusa ; ces points sont alors recalculés à partir des points voisins. Les MK4/S, MK3.9/S et XL, plus récents, abandonnent le capteur inductif pour un LoadCell qui détecte le contact mécanique de la buse avec le plateau en acier, et ne mesure la hauteur que dans la zone réellement utilisée par l'impression en cours, un point à garder en tête pour interpréter le test de première couche.
Les messages d'erreur Prusa liés à un échec du nivellement automatique
Sur les imprimantes MK2.5/MK2.5S et MK3/MK3S+, l'erreur « Bed leveling failed » apparaît lors de la dernière étape de la calibration XYZ, relancée avant chaque impression, et se décline selon la base de connaissances Prusa en trois messages distincts. « Sensor didn't trigger. Debris on nozzle? » signale un capteur qui ne se déclenche pas, généralement à cause de résidus de plastique sur la buse ou le plateau. « Sensor triggered too high » pointe le plus souvent un hotend mal inséré dans l'extrudeur, qui fausse la hauteur de référence.
Le troisième message, « Sensor disconnected or cable broken », indique un problème de câblage : Prusa recommande de vérifier que le capteur PINDA est bien branché sur la carte électronique et d'inspecter le câble à la recherche d'un collier de serrage trop serré qui l'endommagerait. Dans les trois cas, un calibrage Z complet via le menu LCD (Calibration puis Calibrate Z) résout la majorité des cas.
À quelle fréquence faut-il niveler son imprimante ?
Sur une machine à nivellement automatique, le mesh se recalcule en général avant chaque impression ou selon une fréquence réglable dans le firmware, ce qui limite le besoin d'intervention manuelle au quotidien. Un contrôle mécanique reste toutefois justifié après un transport de la machine, un changement de plateau, un choc sur la structure, ou si les échecs de nivellement automatique deviennent fréquents malgré un plateau propre.
Sur une machine manuelle, revérifier le nivellement toutes les quelques semaines d'utilisation régulière, ou dès qu'un symptôme d'adhérence inégale apparaît, évite d'accumuler les tentatives de réglage sur d'autres paramètres alors que la cause vient du plateau.
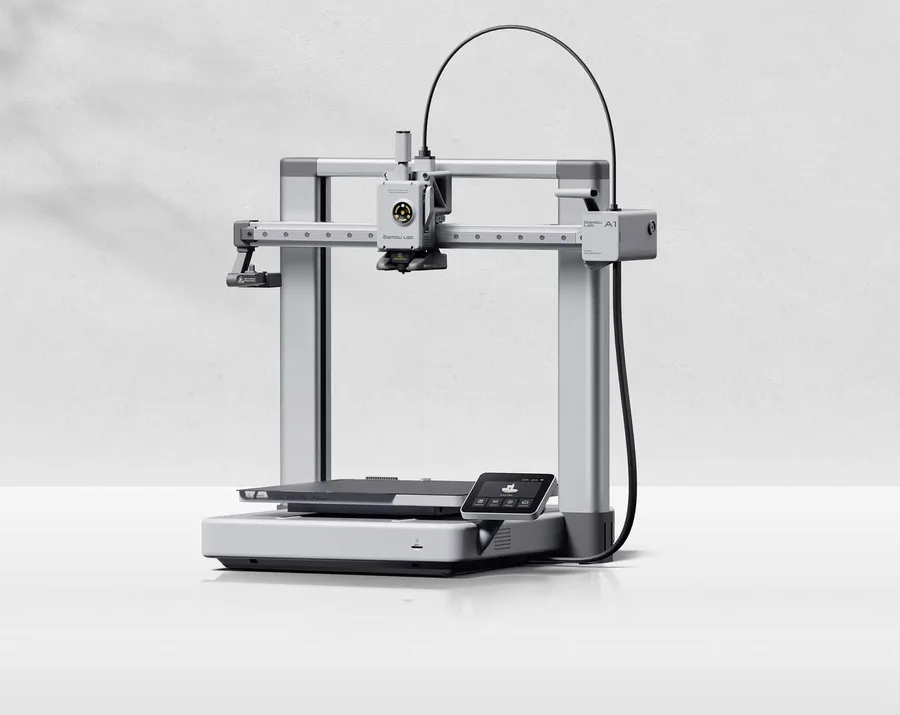
Bambu Lab A1
256 × 256 × 256 mm
Davantage de place sur chaque axe que l’A1 mini, tout en restant dans la famille A1.
Structure ouverte : ne pas la choisir en supposant les mêmes conditions thermiques qu’une machine fermée.
Voir la fiche et l’offre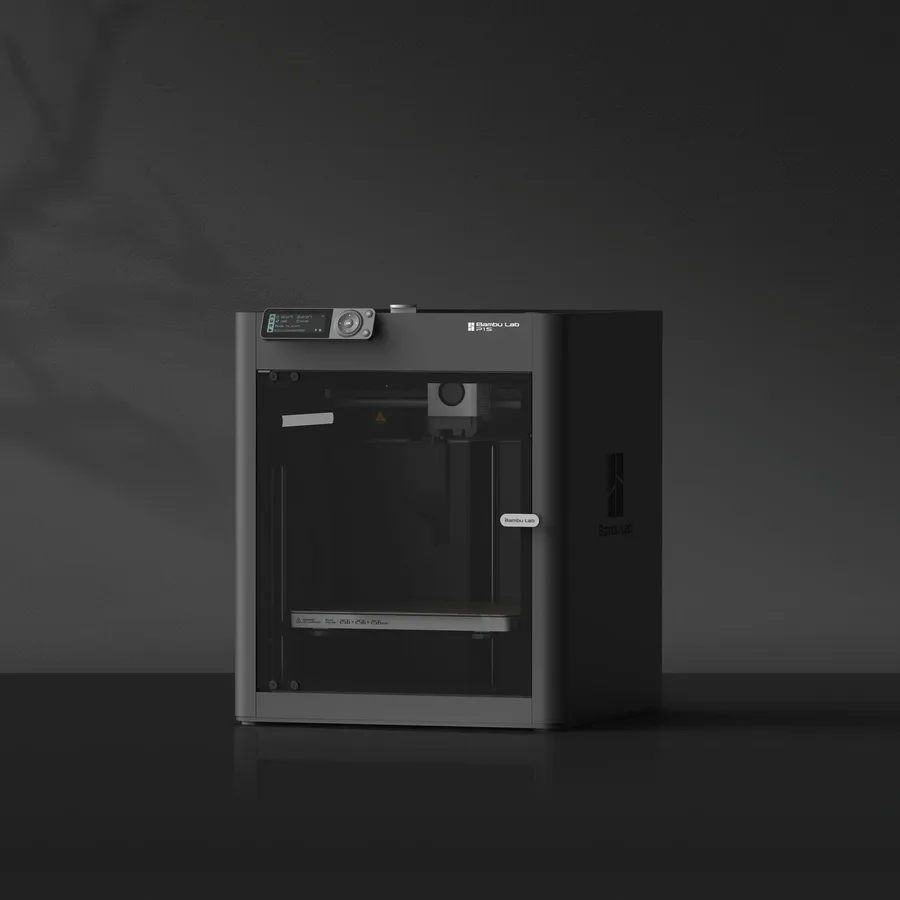
Bambu Lab P1S
256 × 256 × 256 mm
Même volume nominal que l’A1, avec une architecture et une enceinte différentes.
Le pack, le système multicolore et les accessoires doivent être vérifiés sur l’offre choisie.
Voir la fiche et l’offreSources et limites
- Prusa Knowledge Base — Bed Level Correction
- Bambu Lab Wiki — A1 Homing and Leveling Failure Troubleshooting
- Bambu Lab Wiki — A1 Manual Bed Tramming
- Prusa Knowledge Base — Mesh bed leveling
- Prusa Knowledge Base — Bed leveling failed
Nous organisons la documentation des fabricants et des communautés ; nous n’avons pas mesuré ces produits nous-mêmes. La notice de votre modèle exact prime sur ces explications générales.