PETG ou ABS : lequel choisir selon la chaleur, les chocs et l'enceinte
PETG et ABS répondent tous les deux à des besoins « au-delà du PLA », mais pas pour les mêmes raisons. L'un est facile à imprimer et résiste bien à l'humidité, l'autre tolère mieux la chaleur mais impose une enceinte et une meilleure ventilation.
Rédaction Quelle Imprimante 3D·Publié le 16 septembre 2026·Documentation constructeur, sans essai personnel

La réponse courte
Le PETG s'imprime facilement, sans enceinte, et résiste bien à l'humidité, mais se déforme au-delà d'environ 80 °C selon Prusa. L'ABS supporte mieux la chaleur et les contraintes mécaniques, mais nécessite un environnement chaud et fermé pour éviter le warping, ainsi qu'une pièce ventilée à cause des fumées. Le choix dépend donc surtout de la température de service visée et de la présence ou non d'une enceinte sur l'imprimante.
PETG et ABS répondent à des besoins différents
Le PLA suffit pour la majorité des impressions décoratives ou de prototypage rapide, mais il se ramollit vite sous la chaleur et supporte mal les chocs répétés. PETG et ABS existent pour aller au-delà de ces limites, chacun avec sa propre logique.
Le PETG mise sur la simplicité : il s'imprime presque aussi facilement que le PLA, sans enceinte obligatoire, tout en gagnant en résistance aux chocs et à l'humidité. L'ABS mise sur la tenue en température et la robustesse mécanique, au prix d'une impression plus exigeante.
Des pièces typiques aident à trancher : un rangement de garage laissé dehors l'été, un support de ventilateur près d'une source de chaleur, ou une coque destinée à encaisser des chutes répétées orientent vers des critères différents selon qu'on privilégie la simplicité, la chaleur ou les chocs.
Résistance mécanique et usage extérieur
Le PETG tolère bien l'humidité et les intempéries occasionnelles, ce qui en fait un choix raisonnable pour une pièce laissée dehors une partie de l'année, tant que la température reste modérée. Sa flexibilité relative lui permet aussi d'encaisser un choc sans se briser net, contrairement à un matériau plus rigide.
L'ABS, plus rigide et plus résistant à la traction selon Prusa, convient mieux à des pièces mécaniques sollicitées en continu, comme un boîtier soumis à des vibrations. En extérieur prolongé, il jaunit et devient plus cassant avec le temps, ce qui pousse souvent vers l'ASA, présenté comme un successeur plus résistant aux UV.
Comparer la tenue à la chaleur
Selon la base de connaissances Prusa, le PETG offre une bonne résistance à la température jusqu'à environ 80 °C, ce qui suffit pour un usage intérieur courant mais devient limite pour une pièce laissée dans une voiture en été ou posée près d'une source de chaleur.
L'ABS, à l'inverse, est décrit par Prusa comme un matériau technique adapté aux pièces mécaniquement sollicitées grâce à sa meilleure résistance à haute température. Pour une pièce qui doit rester rigide au-delà de 80 °C, l'ABS ou l'ASA restent les choix les plus documentés.
Enceinte, warping et ventilation
Le PETG a l'avantage de ne pas nécessiter d'enceinte : Prusa indique qu'il ne rétrécit ni ne se déforme de façon significative grâce à sa faible dilatation thermique, ce qui le rend adapté aux imprimantes ouvertes comme aux modèles fermés.
L'ABS, documenté par Prusa comme sujet à un warping important, demande une imprimante en enceinte avec une température ambiante plus élevée pour limiter ce défaut. Il dégage aussi des fumées qui imposent une pièce bien ventilée, sans pour autant créer de courant d'air direct sur la pièce en cours d'impression, contrairement au PETG qui ne présente pas ce problème selon la même documentation.
Stringing, odeurs et facilité d'impression
Le principal défaut du PETG à l'impression est le stringing (filage) : Prusa recommande de le corriger par une rétraction plus élevée et une température de buse plus basse. C'est un réglage simple comparé aux compromis souvent nécessaires sur l'ABS.
L'ABS libère des fumées pendant l'impression et demande donc une pièce ventilée ; le PETG n'a pas cette contrainte de ventilation liée aux fumées. Pour un usage en logement partagé ou une imprimante posée dans une pièce de vie, ce point pèse souvent autant que la question mécanique dans le choix final.
Post-traitement : le lissage à l'acétone
L'ABS peut être lissé à la vapeur d'acétone pour obtenir une finition brillante, ou poncé à sec puis à l'eau, ce qui en fait un matériau apprécié pour des pièces où l'aspect final compte autant que la fonction. Le PETG ne se lisse pas de cette façon : sa surface reste telle quelle après impression, sauf ponçage classique.
Ce post-traitement à l'acétone doit rester une opération occasionnelle et bien ventilée, jamais un geste anodin : les vapeurs sont inflammables et irritantes, ce qui justifie de travailler à l'extérieur ou sous une hotte plutôt que dans une pièce fermée.
Températures et surface d'impression recommandées
Les deux matières ne se règlent pas de la même façon. Pour le PETG, Prusa recommande une buse à 230 °C pour la première couche puis 240 °C, avec un plateau à 85 °C puis 90 °C, et conseille vivement une plaque texturée ou satinée : sur du PEI lisse, le PETG accroche si fort qu'il peut endommager la surface. Pour l'ABS, la même documentation indique une buse à 255 °C et un plateau à 100 °C, ajustable entre 80 et 110 °C selon la taille de l'objet, sur une plaque PEI lisse ou texturée avec de la colle en bâton.
Ces valeurs sont celles des profils Prusa et servent de point de départ, pas de vérité universelle : chaque fabricant de filament publie ses propres plages, et la tour de température reste la méthode la plus fiable pour affiner. Le choix de la plaque PEI pèse aussi dans la balance, car une plaque lisse abîmée par du PETG est un dégât fréquent chez les débutants.
Retrait, ponts, supports : ce que chacun imprime mal
L'ABS rétrécit légèrement en refroidissant : Prusa situe ce facteur de retrait autour de 1 à 2 % et recommande d'imprimer un objet test pour le comparer au modèle source avant de lancer une pièce d'ajustement précis. Le PETG, lui, présente une dilatation thermique très faible et convient donc mieux aux grands modèles d'un seul tenant, ainsi qu'aux pièces étanches grâce à son excellente adhérence entre couches.
Le PETG a ses propres faiblesses documentées par Prusa : ponts et surplombs médiocres, supports difficiles à retirer, et un rendu moins bon sur les pièces très détaillées. L'ABS, à l'inverse, se ponce et se colle facilement, mais jaunit et devient cassant à l'extérieur. Sans enceinte, Prusa propose une alternative simple pour l'ABS : activer le bouclier anti-courant d'air (draft shield) dans le slicer, qui garde le modèle un peu plus chaud et atténue le warping, sans remplacer une vraie enceinte pour une pièce large.
Alors, PETG ou ABS pour votre pièce ?
Pour une pièce d'usage courant, exposée à l'humidité, sans contrainte de chaleur extrême, le PETG reste le choix le plus simple : il s'imprime sur la plupart des imprimantes, y compris des modèles sans enceinte comme peuvent l'être certaines configurations de la Bambu Lab P1S ou de la Creality K1C.
Pour une pièce mécanique exposée à la chaleur, ou qui doit encaisser des chocs répétés dans un environnement chaud, l'ABS reste plus documenté, à condition de disposer d'une enceinte et d'une pièce ventilée. Dans le doute, comparer d'abord les guides matériaux et vérifier la présence d'une enceinte sur la fiche de l'imprimante visée évite une déception après achat.
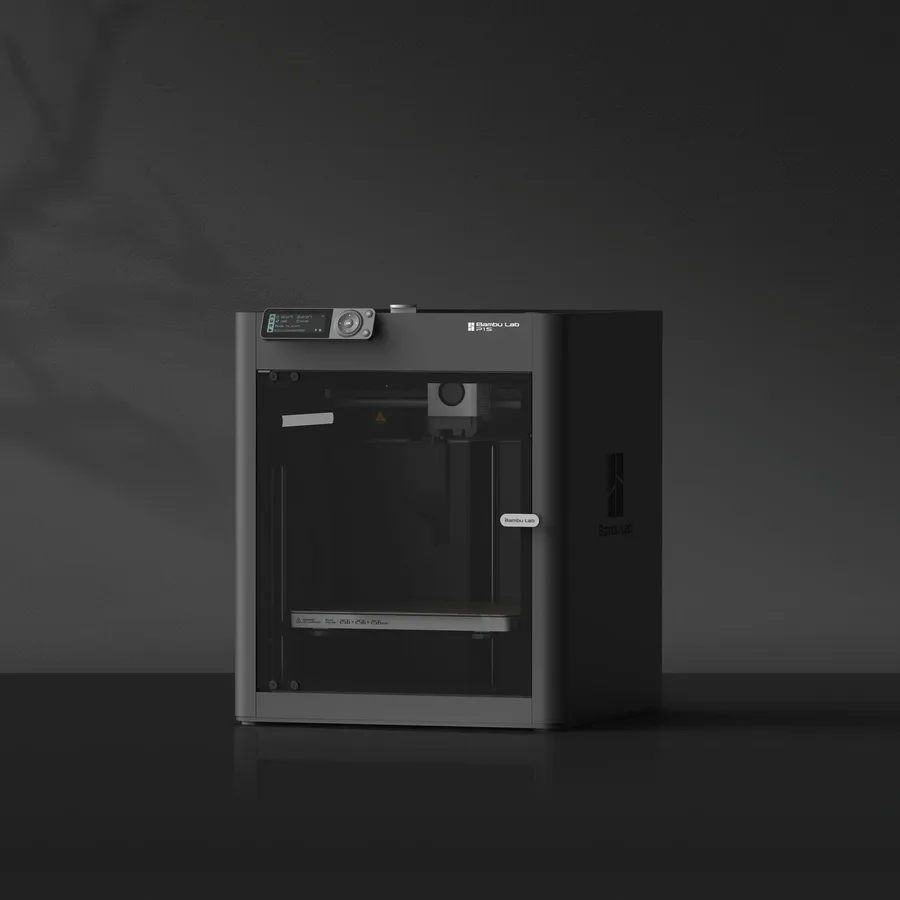
Bambu Lab P1S
256 × 256 × 256 mm
Même volume nominal que l’A1, avec une architecture et une enceinte différentes.
Le pack, le système multicolore et les accessoires doivent être vérifiés sur l’offre choisie.
Voir la fiche et l’offreCreality K1C 2025
220 × 220 × 250 mm
Une configuration fermée de dimensions différentes des modèles de 256 mm, avec buse annoncée jusqu’à 300 °C.
Ne pas confondre K1C initiale et version 2025. Compatibilité matière et accessoires ne garantit pas la performance de la pièce.
Voir la fiche et l’offreSources et limites
- Prusa Knowledge Base — PETG
- Prusa Knowledge Base — ABS
Nous organisons la documentation des fabricants et des communautés ; nous n’avons pas mesuré ces produits nous-mêmes. La notice de votre modèle exact prime sur ces explications générales.