Notre sélection · mise à jour le 28 septembre 2026
Imprimante 3D pour pièces fonctionnelles et prototypage en 2026
Pour un prototype ou une pièce fonctionnelle, le choix ne se limite pas au volume d’impression : la matière visée (PETG, ABS, ASA, nylon, polycarbonate, composites), la stabilité thermique de la chambre et la possibilité de supports solubles ou de plusieurs matières pèsent au moins autant. Voici sept machines de notre catalogue retenues pour ces critères, avec leurs caractéristiques constructeur et le point à vérifier avant d’acheter.
Sélection documentaire · Aucun essai, aucune note
Comment nous avons choisi
- Uniquement des machines documentées dans notre catalogue, avec une fiche constructeur relue en septembre 2026 (matières compatibles, température de buse, de plateau et de chambre).
- Un choix par profil de prototypage plutôt qu’un classement unique : itérer vite en PLA n’a pas les mêmes exigences qu’une pièce en PA ou en composite chargé fibre.
- Aucune note, aucun essai revendiqué et aucune promesse de résistance mécanique : la compatibilité matière annoncée par un fabricant n’est pas une validation de votre pièce.
- À usage égal, les machines les plus documentées et recherchées en France ont été préférées, pour leurs profils et leur communauté d’entraide.
- Certaines fiches affichent des offres partenaires rémunérées, signalées « Publicité ». Une machine sans offre peut figurer dans la sélection.
Définir la pièce avant la matière
Avant de comparer des machines, écrivez la fonction de la pièce, les efforts qu’elle doit supporter et la température qu’elle rencontrera en usage. Un rangement, un gabarit de positionnement et une pièce qui encaisse un effort régulier n’exigent pas les mêmes preuves, même si le mot « fonctionnel » les regroupe tous. Cette étape oriente ensuite le choix de la matière, puis seulement celui de la machine. Si la défaillance d’une pièce peut blesser quelqu’un, la compatibilité matière annoncée par un fabricant de machine grand public ne constitue pas une validation de cette application : prévoyez des tests représentatifs et, si besoin, l’avis d’un professionnel du domaine concerné.
Répétabilité : ce que les fabricants documentent
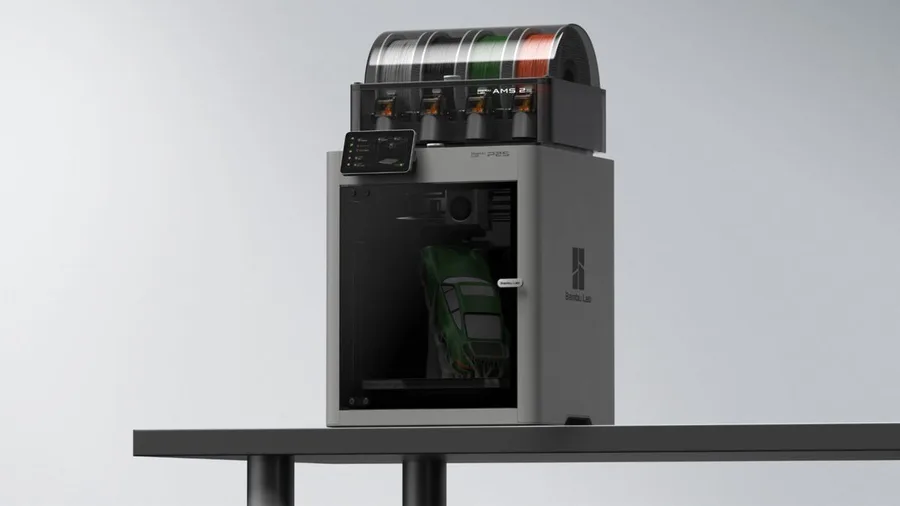
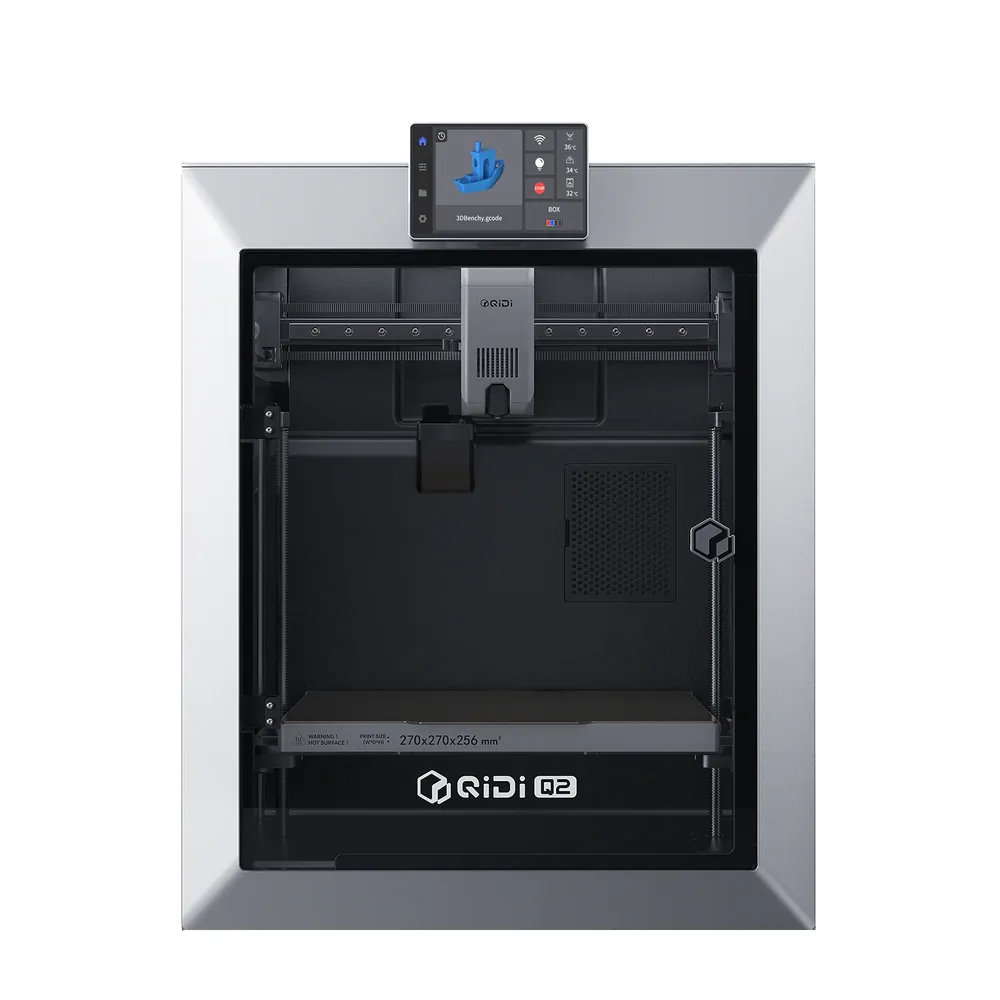
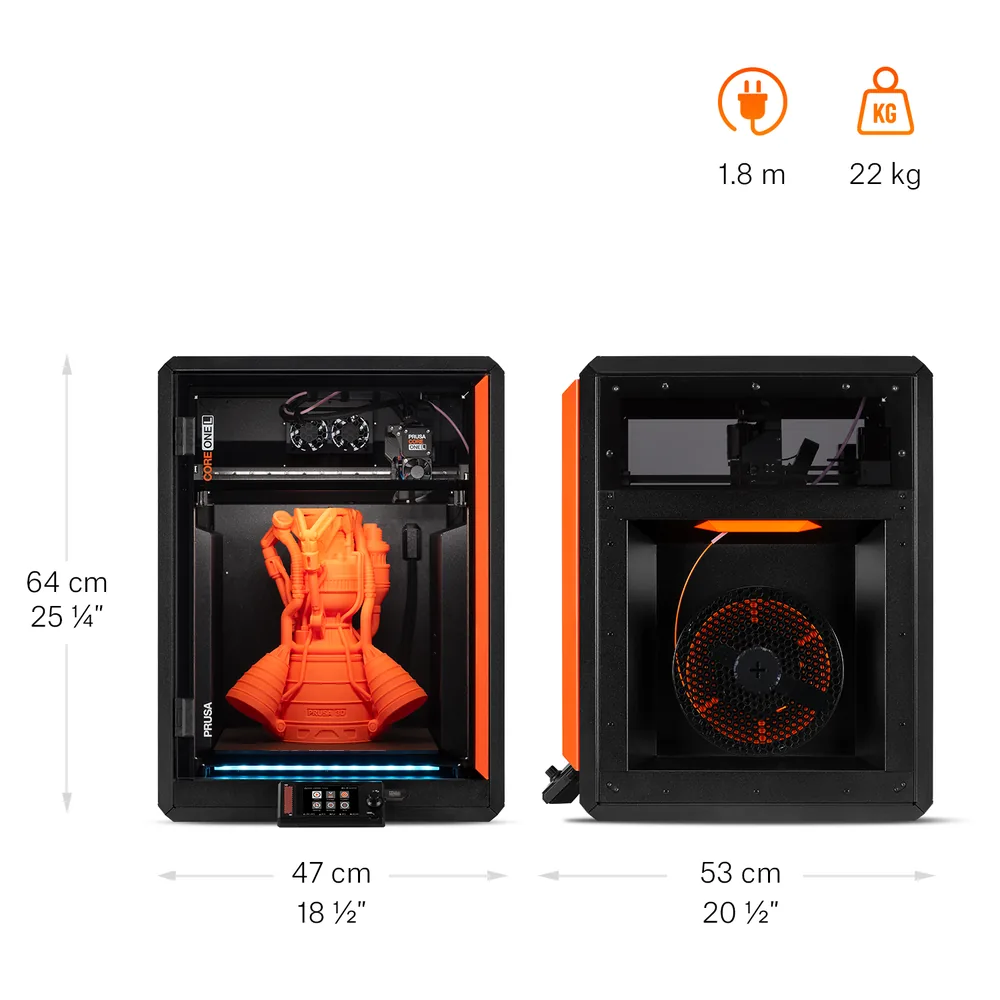
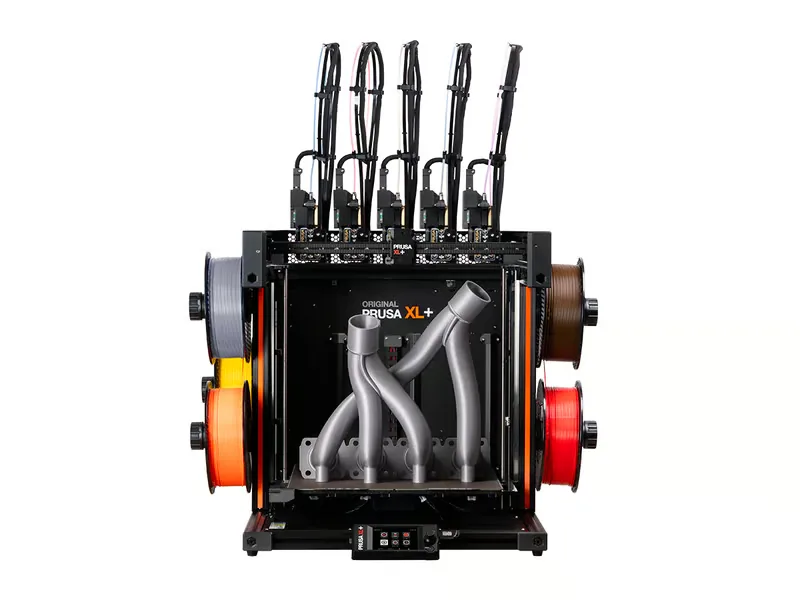
Un prototype qui doit être réimprimé à l’identique plusieurs fois repose sur des éléments que les constructeurs documentent de façon inégale : calibration automatique du flux, nivellement par capteur de charge, plateau segmenté en zones pour limiter le voilage. Bambu Lab décrit ainsi pour la P2S un système de calibration automatique du flux, QIDI un nivellement « buse capteur » pensé pour supprimer les décalages, et Prusa Research un plateau chauffant segmenté en 16 zones sur la XL+ ainsi qu’un nivellement automatique par capteur de charge sur la CORE One L+. Ces fonctions réduisent les reprises manuelles entre deux impressions, sans constituer une mesure de fiabilité que nous aurions vérifiée nous-mêmes.
Matières techniques : ce qu’elles demandent à la machine
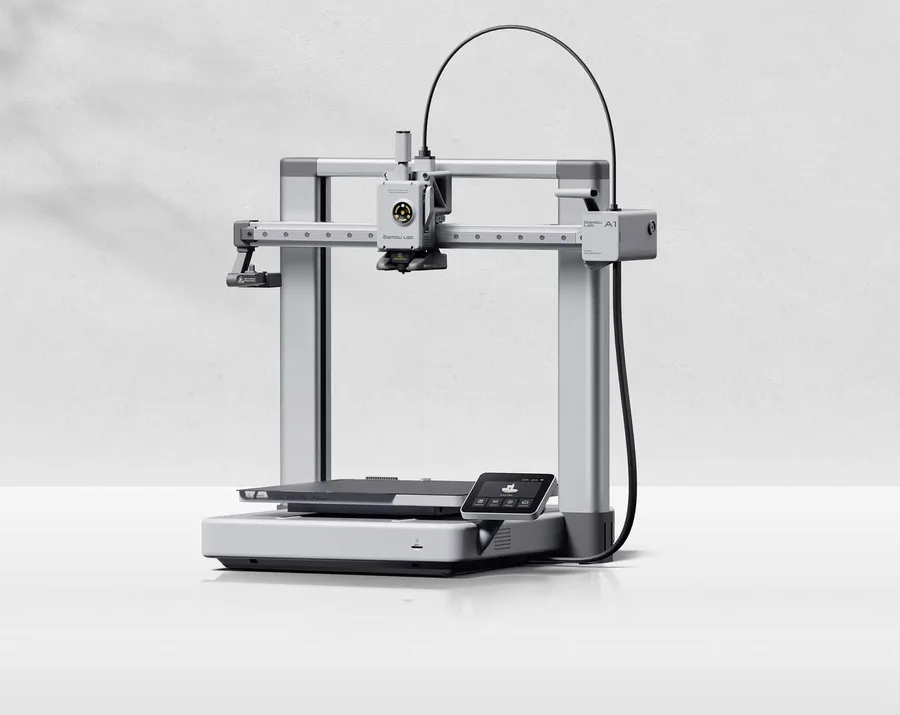
Le PETG s’imprime sur une machine ouverte comme l’A1. L’ABS et l’ASA, qui se rétractent en refroidissant, profitent d’une enceinte fermée voire d’une chambre chauffée activement, comme celle de la Q2 ou de la CORE One L+. Le nylon (PA) et le polycarbonate demandent une buse plus chaude et une température de chambre stable sur toute la durée de l’impression : la K1C 2025, la Q2 et le Creator 5 Pro les annoncent compatibles, sous réserve du profil exact utilisé dans le slicer. Les composites chargés fibre de verre ou de carbone ajoutent une contrainte supplémentaire, une buse durcie, pour limiter l’usure prématurée. Dans tous les cas, la compatibilité matière annoncée par un fabricant n’est ni une note de résistance ni une garantie de tenue mécanique pour votre pièce.
Double buse, supports solubles et multi-matière sans purge
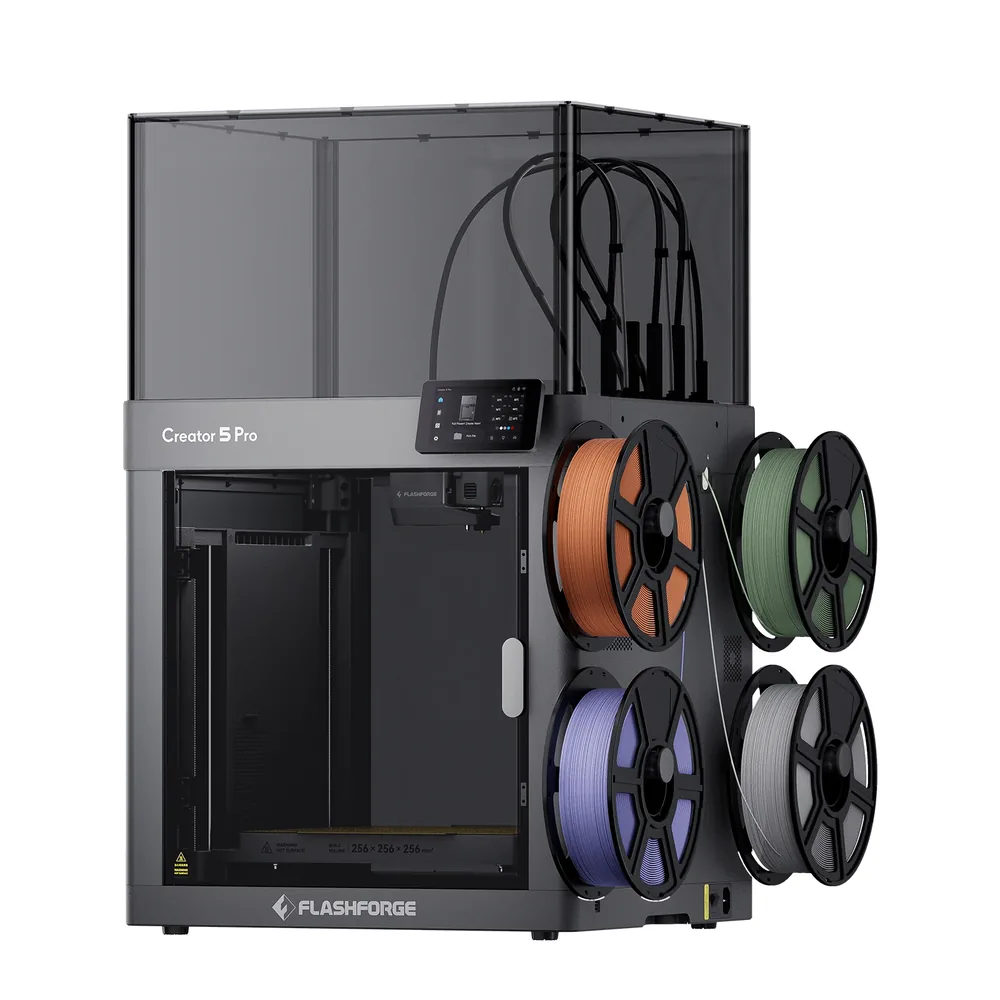
Certaines pièces de prototypage ont besoin de supports qui se dissolvent dans l’eau plutôt que d’être détachés à la main, notamment sur une géométrie interne inaccessible : la XL+ de Prusa Research permet de dédier une tête à un filament soluble comme le PVA. À l’inverse, le Creator 5 Pro de Flashforge combine un filament rigide et un filament technique sur ses quatre têtes indépendantes sans purger une buse unique à chaque changement, utile pour marquer une zone d’assemblage ou tester deux matières sur le même prototype. Ces configurations restent plus complexes qu’une machine mono-buse : elles se justifient quand la géométrie de la pièce l’exige, pas par principe. Notre page double extrusion détaille ces compromis.
Précision dimensionnelle : au-delà de la fiche technique
Peu de fabricants publient une tolérance dimensionnelle par pièce : ils documentent plutôt des fonctions censées y contribuer, comme la calibration automatique du flux ou un nivellement par capteur de charge répété avant chaque impression. Avant de valider un design, imprimez un échantillon représentatif de l’assemblage réel (vis, emboîtement, tolérance de jeu) et notez le fichier, l’orientation, la matière et les réglages utilisés : cela permet de distinguer un problème de conception d’un simple changement de profil d’une itération à l’autre. Aucune des machines de cette sélection n’a fait l’objet d’une mesure de tolérance par notre rédaction.
Budget : compter les itérations
Un prototype se conçoit rarement en une seule impression : prévoyez plusieurs versions et des pièces de validation dans le budget matière, en plus de la machine elle-même. Les filaments techniques (PA, PC, composites) coûtent davantage que le PLA de base et demandent parfois un séchage avant impression. Notre outil de budget de démarrage aide à lister ces postes avant de se décider. Pour un usage professionnel régulier plutôt qu’un prototypage ponctuel, notre page imprimante 3D professionnelle détaille des critères supplémentaires (service après-vente, gestion de parc, sécurité au poste de travail).
Vous hésitez entre deux ?
Questions fréquentes
Quelle imprimante 3D choisir pour des pièces fonctionnelles ?
Cela dépend surtout de la matière visée : le PETG convient à une machine ouverte comme l’A1, l’ABS et l’ASA profitent d’un châssis fermé comme la P2S ou la K1C 2025, et le PA ou le PC profitent d'une chambre chauffée activement comme sur la Q2 ou la CORE One L+, même si la P2S les annonce compatibles sans chauffage de chambre.
Faut-il une chambre chauffée activement pour prototyper en PA ou en PC ?
Une enceinte fermée passive aide déjà, mais une chambre chauffée activement comme celle de la Q2, du Creator 5 Pro ou de la CORE One L+ stabilise mieux la température sur toute la durée d’une impression longue, ce que ces matières supportent mal en cas de courant d’air.
Le double extrusion ou les supports solubles servent-ils à quoi pour un prototype ?
Ils permettent de retirer un support interne sans l’arracher à la main sur une géométrie complexe, comme sur la XL+ de Prusa Research, ou de combiner deux matières sur un même prototype sans purger une buse unique, comme sur le Creator 5 Pro de Flashforge.
Une imprimante 3D grand public peut-elle produire une pièce fonctionnelle fiable ?
La compatibilité matière annoncée par un fabricant n’est pas une validation de votre pièce. Préparez un échantillon représentatif de l’assemblage réel et définissez ses critères d’acceptation ; si une défaillance peut blesser quelqu’un, une machine de loisir ne suffit pas à elle seule à valider l’application.
Comment estimer le budget d’un prototypage avec plusieurs itérations ?
Comptez plusieurs versions de design et des pièces de validation en plus de la machine, avec des filaments techniques souvent plus coûteux que le PLA. Notre outil de budget de démarrage aide à lister ces postes avant de se décider.
Sources
- Bambu Lab — fiche technique A1 (bambulab.com)
- Bambu Lab — fiche technique P2S (bambulab.com)
- Creality — manuel utilisateur K1C 2025 (wiki.creality.com)
- QIDI Tech — fiche technique Q2 (us.qidi3d.com)
- Prusa Research — fiche technique CORE One L+ (prusa3d.com)
- Flashforge — fiche technique Creator 5 Pro (flashforge.com)
- Prusa Research — fiche technique XL+ (prusa3d.com)
- Notre méthode