Comment nous avons choisi
- Uniquement des machines documentées dans notre catalogue, avec une fiche constructeur relue en septembre 2026 (vitesse et accélération annoncées, architecture, température de buse et de chambre).
- La vitesse maximale affichée en fiche produit n'est qu'un point de départ : nous expliquons aussi ce qui la limite en pratique (débit de matière, refroidissement, réglages) avant de comparer les machines entre elles.
- Aucune note et aucun essai revendiqué : nous n'avons pas testé ces machines, les raisons données s'appuient sur les caractéristiques annoncées par chaque fabricant.
- Des machines choisies pour des angles différents de la vitesse plutôt qu'un seul palmarès : chiffre brut, grand format, budget, format compact, ou constance du flux plutôt qu'un chiffre isolé.
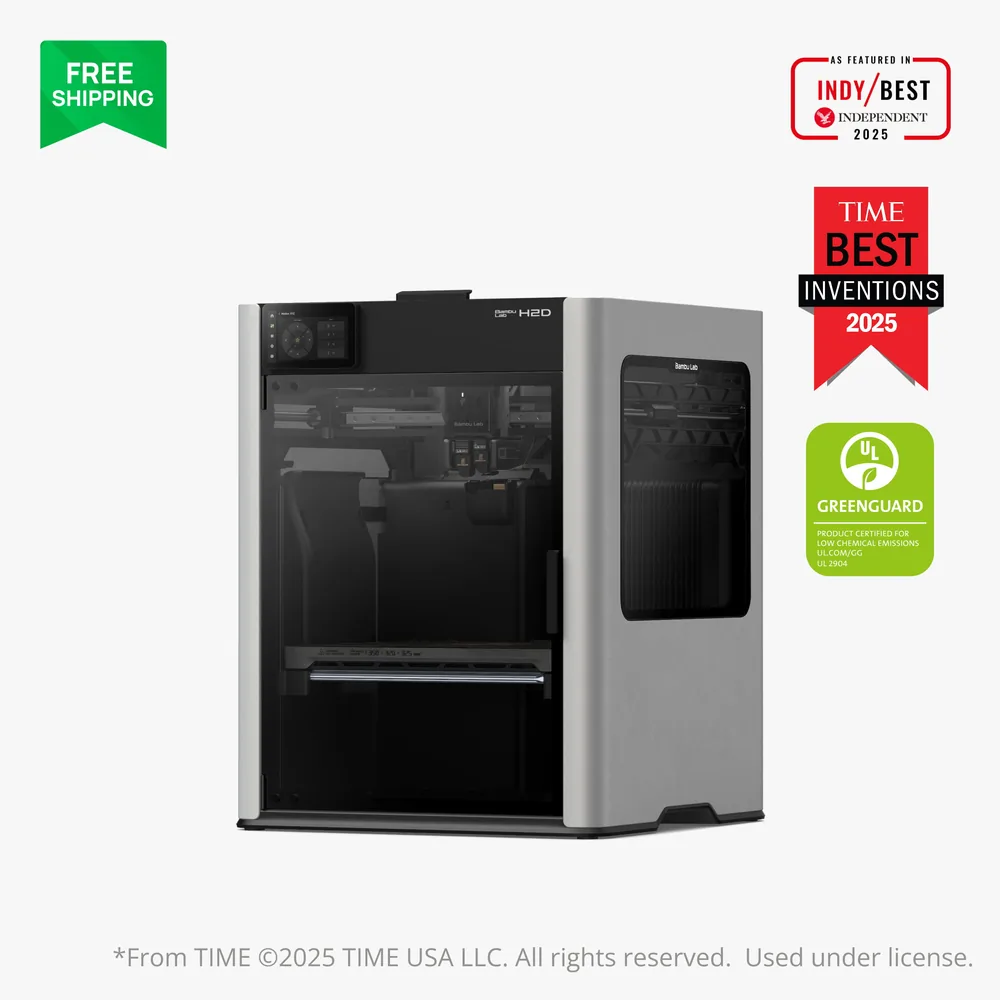
- Certaines fiches affichent des offres partenaires rémunérées, signalées « Publicité ». Une machine sans offre encore vérifiée peut figurer dans la sélection, comme la H2D.
Que veut vraiment dire « imprimante rapide » ?
Une fiche produit annonce souvent une vitesse maximale en mm/s et une accélération en mm/s², parfois accompagnées d'un chiffre d'accélération très élevé. Ces valeurs décrivent la capacité mécanique de la machine, pas le temps réel que mettra une pièce précise à s'imprimer, qui dépend aussi de sa géométrie, de la hauteur de couche choisie et du profil de refroidissement utilisé.
Elegoo annonce ainsi pour la Centauri Carbon 2 une vitesse d'impression allant jusqu'à 500 mm/s, avec une vitesse recommandée de 250 mm/s et une accélération maximale de 20 000 mm/s², contre une accélération par défaut de 10 000 mm/s². Cet écart entre la valeur maximale et la valeur recommandée illustre bien la nuance : le chiffre le plus élevé d'une fiche produit n'est pas forcément celui utilisé au quotidien.
Un même modèle peut aussi afficher des vitesses différentes selon le profil de réglages utilisé dans le slicer : un profil « qualité » privilégie la précision au détriment du temps, un profil « vitesse » fait l'inverse. Le chiffre maximal d'une fiche produit correspond rarement au profil utilisé par défaut.
Le débit volumétrique et la matière : la vraie limite
Une buse peut se déplacer très vite sans que la matière suive : au-delà d'un certain débit, le filament fondu ne sort pas assez vite pour remplir le trajet parcouru, ce qui produit de la sous-extrusion visible en surface. C'est pour cette raison que la vitesse maximale annoncée s'accompagne souvent d'une buse durcie capable de monter en température, condition nécessaire pour extruder plus de matière par seconde.
Le manuel 2025 de la Creality K1C 2025 annonce une buse durcie pouvant atteindre 300 °C, une caractéristique qui vise justement à soutenir un débit plus élevé sur des matières techniques plutôt qu'à afficher un simple chiffre de vitesse de déplacement. La matière elle-même reste la limite ultime : un PLA standard et un filament chargé de fibres de carbone n'acceptent pas le même débit avant de montrer des défauts.
CoreXY ou bed slinger : l'architecture change la donne
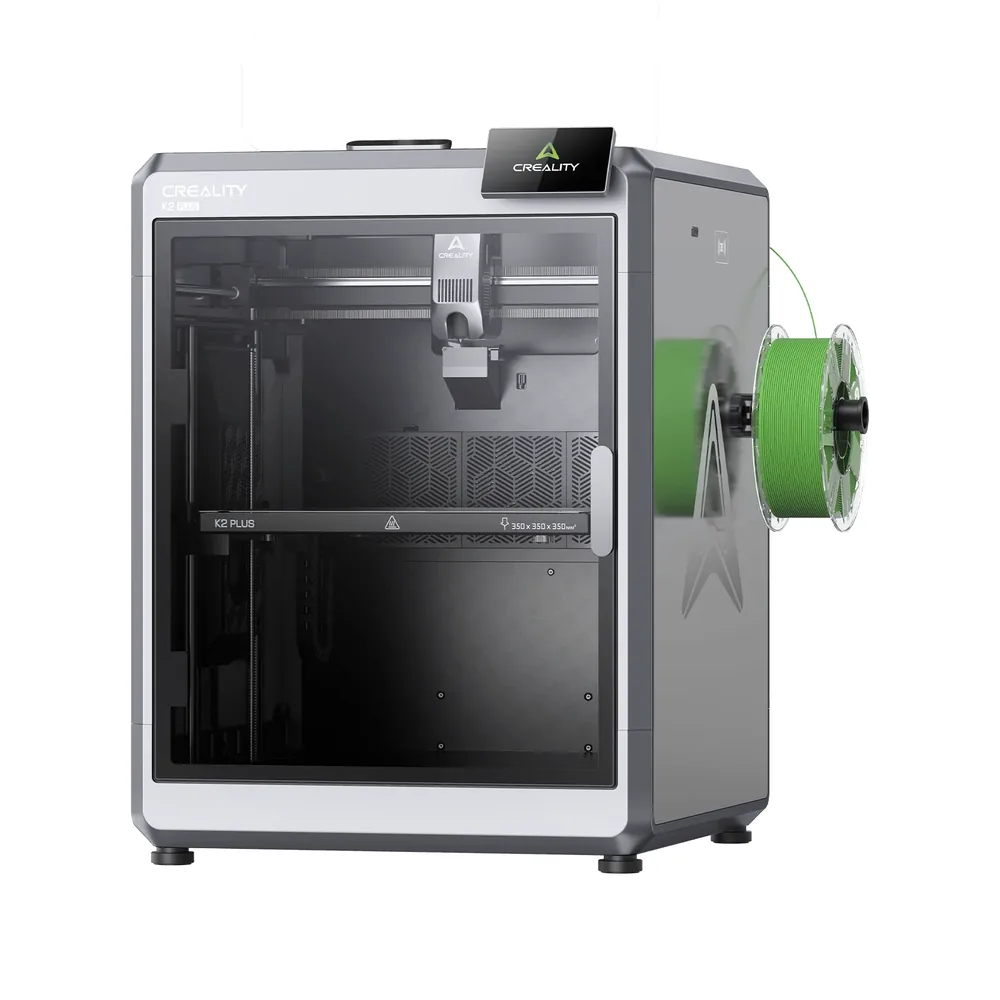
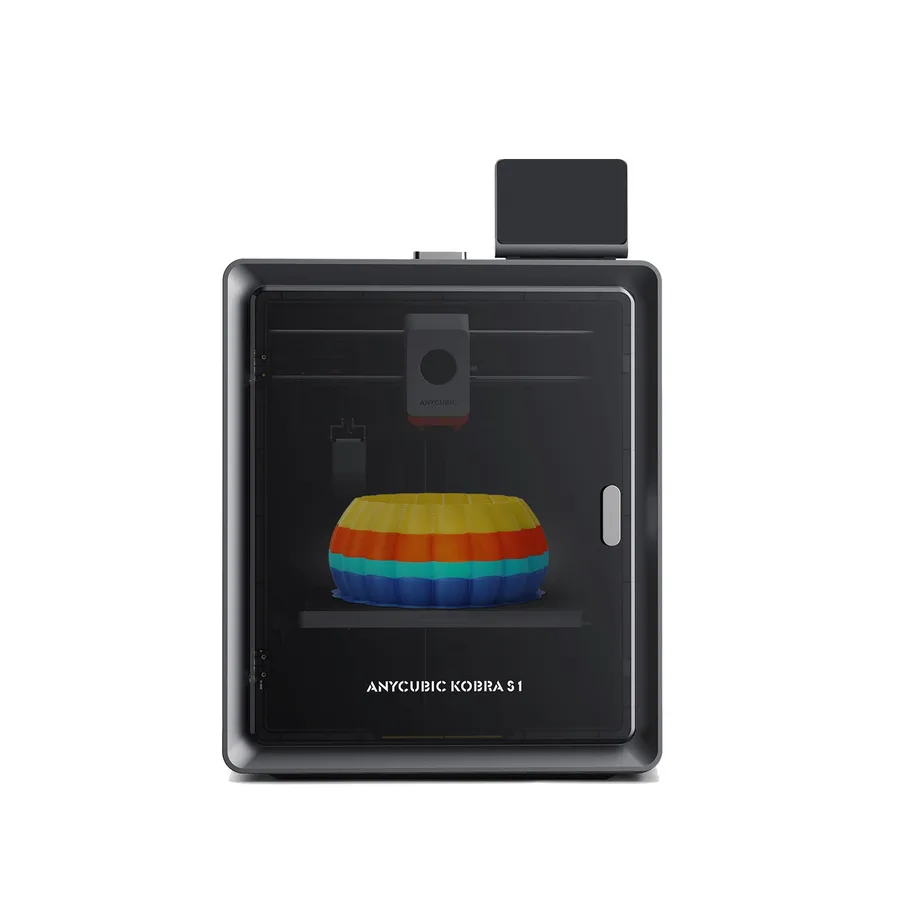
Sur une architecture CoreXY, utilisée par la P2S, le K2 Plus, la Kobra S1 et le SV08 de cette sélection, la tête d'impression se déplace sur les axes X et Y pendant que le plateau ne bouge que verticalement. La masse à accélérer reste donc limitée à la tête et à ses courroies, ce qui permet des changements de direction plus rapides sans faire vibrer toute la structure.
Sur un bed slinger, où le plateau lui-même se déplace sur un axe horizontal, la masse en mouvement est plus importante à chaque accélération, ce qui limite en pratique la vitesse atteignable sans dégrader la qualité. Ce n'est pas un défaut en soi : une architecture plus simple reste pertinente pour un usage qui ne recherche pas la vitesse maximale.
Imprimer plus vite sans perdre en qualité
L'input shaping compense les vibrations mécaniques générées par les accélérations et décélérations rapides de la tête, un phénomène qui se traduit visuellement par du « ringing » ou des ondulations sur les parois verticales. Le wiki OrcaSlicer documente ce réglage comme l'une des calibrations avancées à effectuer après les réglages de base, aux côtés du pressure advance.
Le pressure advance, ou avance de pression, compense de son côté le délai entre la commande d'extrusion et la sortie effective de matière à la buse, selon la documentation Bambu Lab : sans ce réglage, une accélération brusque provoque une sous-extrusion temporaire, tandis qu'une décélération provoque un léger surplus de matière aux angles.
Augmenter la vitesse sans rien ajuster d'autre dégrade généralement la qualité de surface avant de dégrader la géométrie : couches moins bien fusionnées, refroidissement insuffisant sur les petits détails, ponts moins nets. Une couche plus épaisse limite le nombre de passages nécessaires et permet souvent d'aller plus vite sans creuser ce compromis, au prix d'un aspect de surface plus marqué. Bien calibrés, l'input shaping, le pressure advance et un refroidissement adapté permettent d'imprimer plus vite sans multiplier les défauts visibles.
Ce que les fabricants annoncent réellement pour ces machines
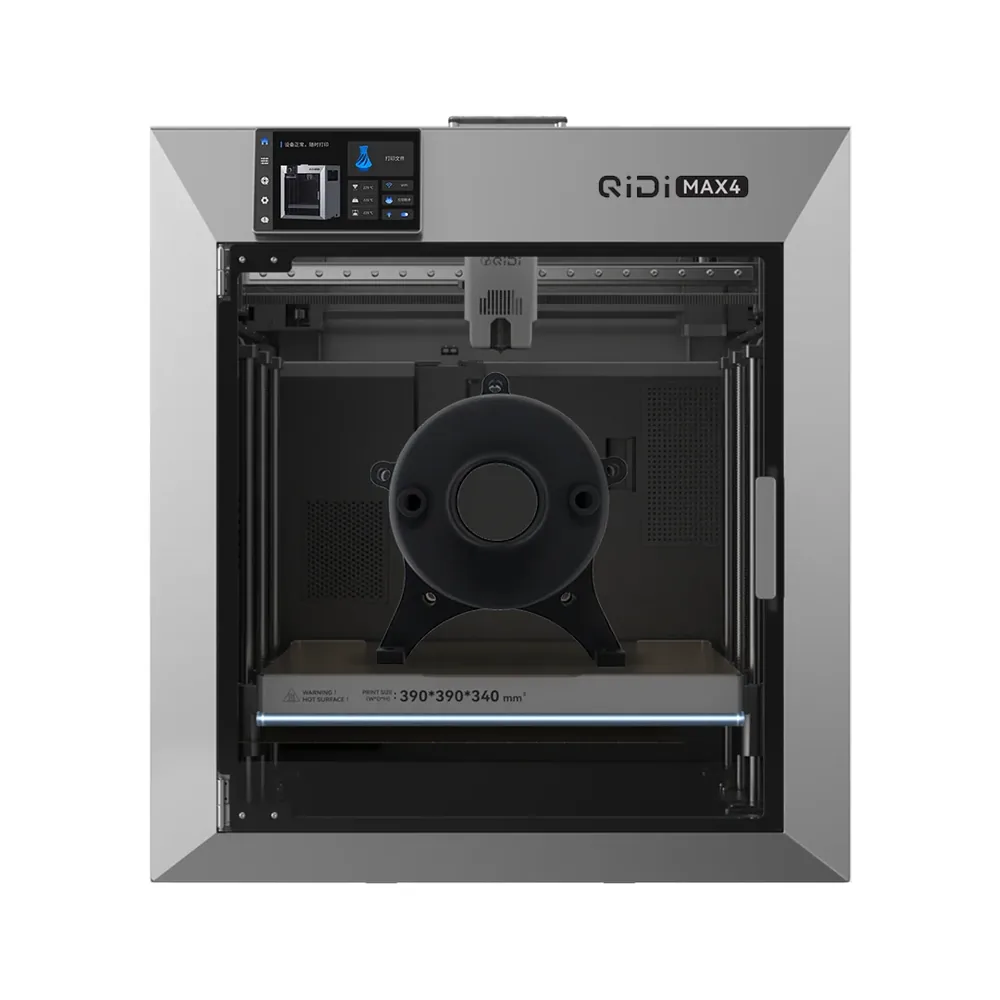
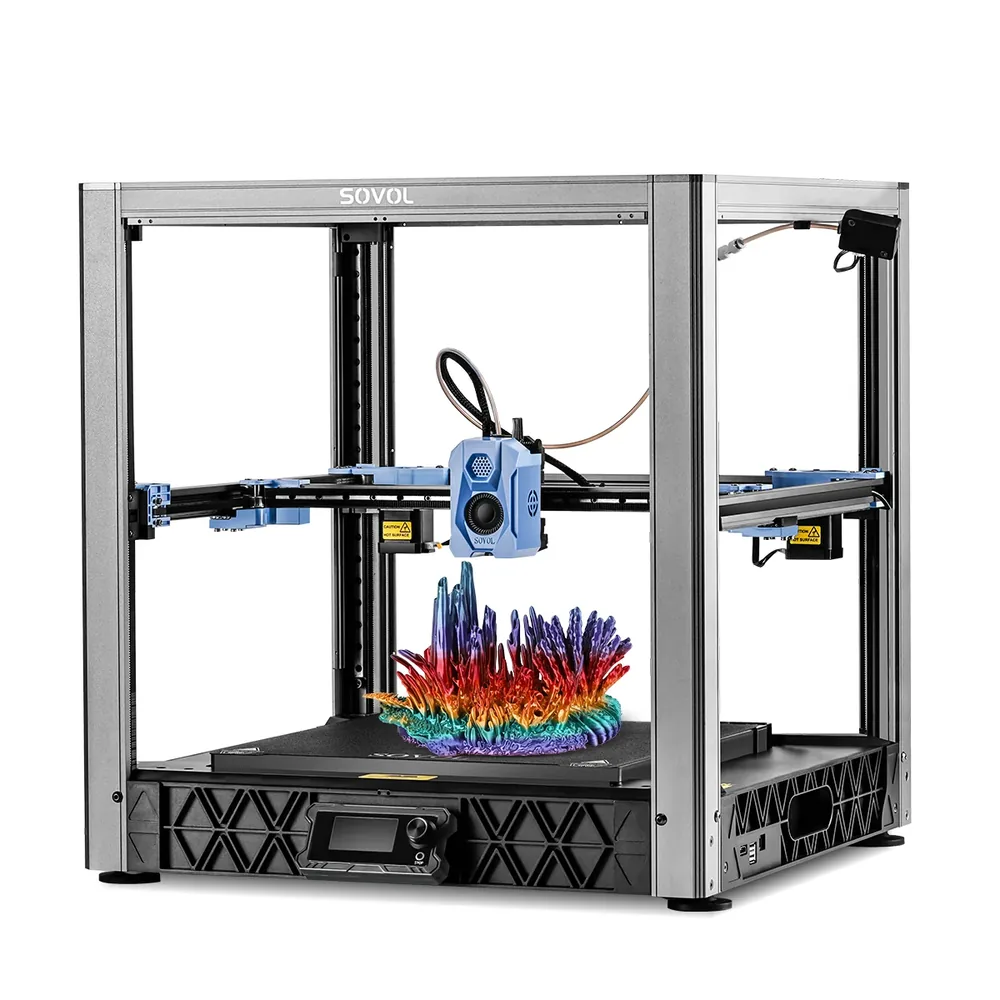
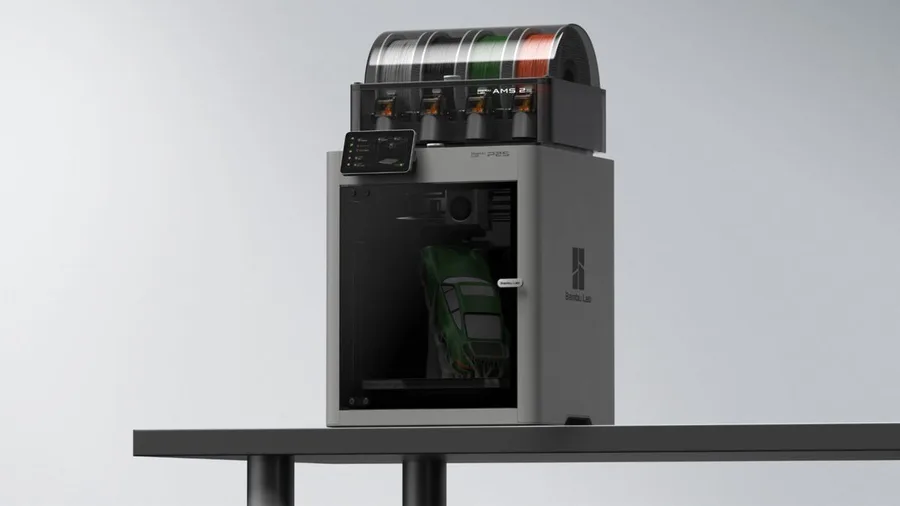
Les machines de cette sélection illustrent des approches très différentes de la vitesse. Bambu Lab annonce un chiffre brut de 1000 mm/s pour la H2D, quand la P2S met plutôt en avant un extrudeur DynaSense et une calibration automatique du flux (Auto Flow Dynamics) sans chiffre unique mis en avant. QIDI documente 800 mm/s pour la Max4 avec une enceinte chauffée à 65 °C, Creality combine 600 mm/s et des moteurs pas-à-pas asservis FOC sur le K2 Plus, tandis que Sovol met surtout en avant l'accélération (40 000 mm/s²) de son kit SV08 inspiré du Voron. Anycubic, de son côté, annonce une compensation automatique du débit et des vibrations sur la Kobra S1 plutôt qu'un chiffre isolé.
Il vaut mieux se fier à ce que chaque fabricant documente précisément plutôt que de comparer des chiffres qui ne mesurent pas toujours la même chose d'une fiche technique à l'autre. Les fiches Elegoo (Centauri Carbon 2, avec sa vitesse recommandée de 250 mm/s) et Creality (buse durcie de la K1C 2025) montrent aussi que la vitesse maximale annoncée n'est pas toujours le chiffre que le fabricant met le plus en avant. En l'absence d'un chiffre vérifié pour un modèle donné, rester qualitatif reste plus honnête qu'inventer une valeur.
Comment comparer honnêtement, et quand la vitesse ne compte pas
Comparer deux imprimantes de façon fiable suppose d'utiliser le même fichier, la même hauteur de couche et un profil de réglages équivalent plutôt que les chiffres de vitesse maximale affichés sur chaque fiche produit, qui ne sont pas mesurés dans les mêmes conditions d'un fabricant à l'autre. Le sélectionneur aide à comparer les machines du catalogue selon plusieurs critères combinés plutôt qu'un seul.
Pour une pièce décorative sans contrainte de délai, ou une première impression où l'apprentissage des réglages compte plus que le temps gagné, la vitesse maximale de la machine n'est simplement pas le critère qui doit trancher. Elle prend surtout du sens sur des séries répétées ou des délais serrés, là où chaque minute gagnée par pièce s'additionne.
Vitesse annoncée : ce que dit le fabricant, ce qu'il faut vérifier
| Machine ou élément | Ce que le fabricant annonce | Ce qu'il faut vérifier avant de comparer |
|---|
| Elegoo Centauri Carbon 2 | Vitesse jusqu'à 500 mm/s, 250 mm/s recommandée ; accélération max 20 000 mm/s² | La vitesse recommandée diffère du maximum théorique affiché |
|---|
| Creality K1C 2025 | Buse durcie annoncée jusqu'à 300 °C selon le manuel 2025 | Le débit à haute température dépend aussi du profil de filament utilisé |
|---|
| Bambu Lab P2S | Extrudeur DynaSense et calibration automatique du flux (Auto Flow Dynamics) | La page produit met en avant le flux plutôt que la vitesse ; la fiche technique annonce 600 mm/s |
|---|
| Bambu Lab H2D | 1000 mm/s et 20 000 mm/s² d'accélération, chambre chauffée à 65 °C | L'AMS 2 Pro et le module laser dépendent du pack choisi |
|---|
| Architecture CoreXY (générale) | Tête légère déplacée par courroies croisées sur X et Y | Toutes les CoreXY ne visent pas la même vitesse maximale |
|---|
| Architecture bed slinger (comparaison) | Le plateau se déplace sur un axe horizontal | Masse en mouvement plus importante, accélération limitée en pratique |
|---|
Vous hésitez entre deux ?
Questions fréquentes
La vitesse annoncée en mm/s reflète-t-elle le temps réel d'impression ?
Pas directement : la vitesse maximale annoncée décrit une capacité mécanique, pas le temps réel d'une pièce précise, qui dépend aussi de sa géométrie, de la hauteur de couche et du refroidissement. Elegoo, par exemple, distingue une vitesse maximale de 500 mm/s et une vitesse recommandée de 250 mm/s pour la Centauri Carbon 2, ce qui montre l'écart entre le chiffre affiché et l'usage courant.
Qu'est-ce que l'input shaping et à quoi ça sert ?
L'input shaping compense les vibrations mécaniques générées par les accélérations rapides de la tête d'impression, un défaut visible sous forme d'ondulations sur les parois verticales. Le wiki OrcaSlicer le classe parmi les calibrations avancées à effectuer une fois les réglages de base terminés.
Pourquoi une imprimante CoreXY est-elle souvent plus rapide qu'un bed slinger ?
Sur une CoreXY, seule la tête d'impression se déplace sur les axes X et Y, ce qui limite la masse à accélérer à chaque changement de direction. Sur un bed slinger, le plateau lui-même se déplace, ce qui implique de déplacer une masse plus importante et limite en pratique la vitesse atteignable sans dégrader la qualité.
Imprimer plus vite dégrade-t-il forcément la qualité ?
Pas si les réglages suivent : l'input shaping, le pressure advance et un refroidissement adapté permettent d'imprimer plus vite sans multiplier les défauts visibles. Sans ces ajustements, une vitesse plus élevée dégrade d'abord l'aspect de surface avant d'affecter la géométrie de la pièce.
Comment comparer honnêtement la vitesse de deux imprimantes ?
Il faut utiliser le même fichier, la même hauteur de couche et un profil de réglages équivalent plutôt que les chiffres de vitesse maximale affichés séparément sur chaque fiche produit. Ces chiffres ne sont pas toujours mesurés dans les mêmes conditions d'un fabricant à l'autre, ce qui rend une comparaison directe peu fiable.
La vitesse est-elle un critère important pour toutes les impressions ?
Non : pour une pièce décorative sans contrainte de délai ou un premier apprentissage des réglages, la vitesse maximale de la machine n'est pas le critère décisif. Elle prend surtout son sens sur des séries répétées ou des délais serrés, où chaque minute gagnée par pièce compte réellement.
Sources
- Elegoo — Centauri Carbon 2, fiche produit (fr.elegoo.com)
- Creality — Manuel utilisateur K1C 2025 (wiki.creality.com)
- Bambu Lab — P2S : présentation officielle (blog.bambulab.com)
- Bambu Lab Wiki — Pressure Advance (Bambu Studio) (wiki.bambulab.com)
- OrcaSlicer Wiki — Pressure Advance Calibration (github.com)
- Bambu Lab — fiche technique H2D (bambulab.com)
- QIDI Tech — fiche technique Max4 (us.qidi3d.com)
- Sovol — fiche technique SV08 (sovol3d.com)
- Anycubic — fiche technique Kobra S1 (store.anycubic.com)
- Creality — fiche technique K2 Plus (creality.com)
- Notre méthode