Les types d'imprimantes 3D : FDM, résine, SLS et métal expliqués
FDM, résine, SLS, métal : chaque famille de technologies d'impression 3D repose sur un principe physique différent, avec ses propres forces et contraintes. Ce guide compare ces technologies sur le détail obtenu, les matières compatibles, le post-traitement, la sécurité et le public visé, pour situer chaque option avant de choisir.
Rédaction Quelle Imprimante 3D·Publié le 10 septembre 2026·Mis à jour le 16 septembre 2026·Documentation constructeur, sans essai personnel

La réponse courte
L'impression 3D grand public se répartit en trois grandes familles accessibles : le FDM, qui fait fondre un filament plastique couche par couche sur des architectures bed slinger, CoreXY ou plus rarement delta ; la résine, durcie par un laser (SLA), un vidéoprojecteur (DLP) ou un écran LCD (MSLA/LCD) ; et le SLS, qui fritte une poudre de nylon au laser sans avoir besoin de supports. Le métal (SLM, DMLS, binder jetting) reste une catégorie à part, industrielle. Le choix dépend du niveau de détail recherché, des matières nécessaires, du post-traitement accepté et du budget disponible.
FDM/FFF : la famille la plus répandue
Le principe du FDM, détaillé pas à pas dans notre page comment fonctionne une imprimante 3D, consiste à faire fondre un filament plastique et à le déposer couche par couche. Les machines se distinguent surtout par leur architecture de déplacement. Un bed slinger déplace le plateau sur un axe pendant qu'un portique déplace la tête d'impression sur les deux autres, une conception simple et répandue sur les machines d'entrée de gamme. Une machine CoreXY garde le plateau fixe, ou ne le déplace qu'en hauteur, et fait porter tout le mouvement horizontal à la tête d'impression, une conception que l'on retrouve par exemple sur la Kobra S1 ou la Centauri Carbon, toutes deux fermées.
Il existe aussi des imprimantes delta, reconnaissables à leur plateau rond et leurs trois bras articulés, plus courantes chez les amateurs de kits fait-maison que dans le commerce grand public : aucune des machines de notre catalogue n'utilise cette architecture. Le choix entre ces conceptions influence surtout la vitesse pratique et la stabilité sur les pièces hautes, plus que la qualité d'une pièce imprimée lentement et bien réglée.
Résine : trois façons de durcir la même matière
Les trois technologies résine partagent le même principe, un photopolymère liquide durci par une lumière ultraviolette, mais diffèrent sur la source lumineuse. La SLA d'origine trace chaque couche point par point avec un laser dirigé par des miroirs. La DLP projette une image complète de la couche en une fois avec un vidéoprojecteur. Le MSLA, aussi appelé LCD, utilise un écran à cristaux liquides comme masque numérique devant une matrice de LEDs UV fixes, la technique employée par les machines Elegoo de notre catalogue comme la Saturn 4 Ultra 16K.
Dans les trois cas, selon la base de connaissances Prusa, la résine offre une finesse de détail supérieure au FDM, avec des hauteurs de couche descendant jusqu'à 25 microns et une surface nettement plus lisse. Cette précision a un coût en post-traitement : la pièce sort du bac collante de résine non polymérisée et doit être lavée à l'alcool isopropylique puis post-durcie sous lumière UV avant d'être manipulée sans précaution, comme le détaille le guide de démarrage résine d'Elegoo.
SLS poudre : pas de support, du nylon fonctionnel
Le SLS (frittage sélectif par laser) travaille sur un lit de poudre de nylon plutôt que sur un filament ou une résine liquide. Un laser puissant fritte les grains de poudre entre eux, couche après couche, pendant que la poudre non fusionnée reste en place et soutient naturellement les surplombs, selon le guide SLS de Formlabs. Cette particularité supprime le besoin de supports à retirer, un avantage net sur des géométries complexes ou creuses.
Les matières SLS courantes, nylon 12, nylon 11 ou leurs versions chargées fibre de verre ou fibre de carbone, offrent des propriétés mécaniques proches de pièces injectées, ce qui explique son usage en petites séries fonctionnelles. En contrepartie, les machines SLS restent des équipements de format atelier, avec une manipulation de poudre et un investissement qui les placent hors du cadre d'un usage domestique, plus proches de notre guide imprimante 3D professionnelle que d'un premier achat.
Le métal en bref : une catégorie à part
La fusion laser sur lit de poudre (SLM), le frittage direct de métal par laser (DMLS) et le liage de poudre (binder jetting) produisent des pièces en métal massif, en titane, en acier inoxydable ou en aluminium selon le guide matériaux de Formlabs, pour des usages exigeants comme l'aérospatial ou le médical. Ces procédés manipulent de la poudre métallique fine sous atmosphère contrôlée et restent, sans surprise, réservés à un cadre industriel.
Pour un particulier ou une petite structure qui veut malgré tout approcher le métal, notre page impression métal détaille les alternatives réalistes : filament chargé métal, filament frittable envoyé chez un prestataire, service en ligne ou moulage à la cire perdue.
Comparer sur le détail, les matières et le post-traitement
Trois critères permettent de comparer ces familles indépendamment de la marque. Le détail et la finition penchent nettement vers la résine, suivie du SLS pour les pièces fonctionnelles et du FDM pour le reste. Les matières compatibles vont du plastique standard en FDM aux résines spécialisées, en passant par le nylon technique en SLS et le métal en frittage ou en service dédié. Le post-traitement, enfin, varie fortement : quasiment nul sur une pièce FDM simple, lavage et post-cuisson systématiques en résine, récupération de poudre en SLS, et déliantage-frittage ou coulée pour les voies métal.
Sécurité et encombrement : ce que chaque technologie demande chez vous
La résine impose le plus de précautions à domicile : selon la base de connaissances Prusa, il faut éviter tout contact de la résine liquide avec la peau et éviter d'en inhaler les vapeurs, ce qui suppose une pièce ventilée et des gants. Le FDM demande une vigilance moindre mais reste concerné par la ventilation sur des matières comme l'ABS ou l'ASA, qui dégagent des vapeurs à la fusion. Le SLS et le métal frittable se manipulent en quantité plus importante de poudre fine, un point à traiter avec le matériel de protection recommandé par le fabricant plutôt qu'à l'improviser.
Côté encombrement, une imprimante FDM ouverte tient sur un bureau, une machine fermée demande davantage de recul pour l'entretien, et une résine ajoute une station de lavage et de post-cuisson à côté de l'imprimante elle-même. Le SLS et les procédés métal, avec leur gestion de poudre et leurs équipements annexes, réclament un espace de type atelier plutôt qu'un coin de bureau.
Delta et polaire : deux architectures plus rares
Selon la base de connaissances Prusa, une imprimante delta remplace les moteurs classiques par trois bras articulés qui déplacent un effecteur léger porteur de la buse, ce qui permet des vitesses d'impression élevées grâce à la faible masse en mouvement. Cette architecture est aussi arrivée tôt sur l'électronique 32 bits, nécessaire pour calculer des mouvements plus complexes qu'un déplacement cartésien classique. En contrepartie, le plateau reste circulaire et relativement petit, ce qui limite le volume d'impression, et la vitesse élevée se paie en précision par rapport à une machine plus lente.
Une delta fonctionne presque toujours avec un extrudeur bowden pour garder l'effecteur léger, ce qui restreint le choix de filaments compatibles par rapport à un extrudeur direct drive, un point détaillé dans notre page sur la rétraction. L'imprimante polaire va plus loin encore dans la rareté : son plateau tourne sur lui-même pendant que la buse ne se déplace qu'en hauteur et latéralement, ce qui autorise une grande surface d'impression avec une structure légère. Cette technologie reste, selon Prusa, encore en développement, ce qui explique un coût élevé et des pièces détachées difficiles à trouver en cas de panne.
Quelle technologie pour quel public ?
Un premier achat orienté FDM ouvert reste le point d'entrée le plus simple pour découvrir la modélisation, le slicing et le réglage machine sans matériel de protection particulier, comme le détaille notre guide pour choisir sa première imprimante. La résine convient à qui cherche du détail fin, figurines, bijouterie ou pièces miniatures, en acceptant le post-traitement et la ventilation qu'elle impose. Le SLS et le métal s'adressent à un usage professionnel ou à une petite production fonctionnelle exigeante, où l'investissement et la manipulation de poudre se justifient par le résultat recherché plutôt que par la curiosité.
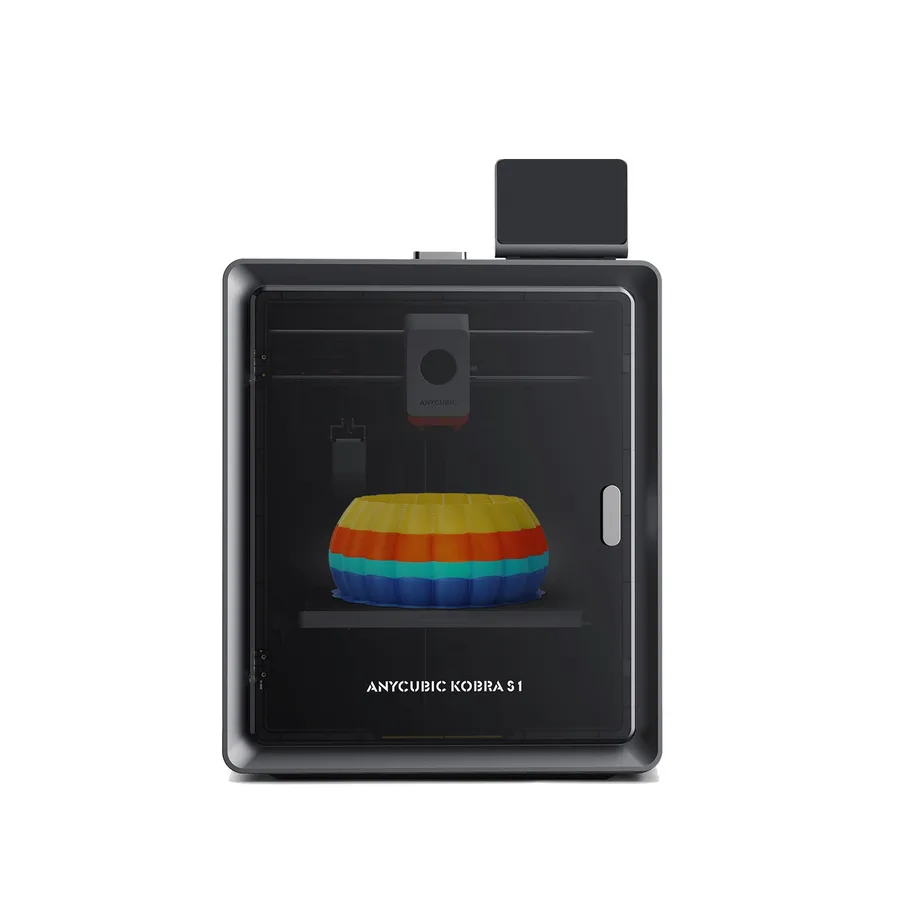
Anycubic Kobra S1
250 × 250 × 250 mm
Construction CoreXY fermée, hotend jusqu'à 320 °C et compensation automatique du débit et des vibrations.
La Kobra S1 seule imprime en monochrome; le TPU 95A n'est pas compatible avec l'ACE Pro pour le multicolore.
Voir la fiche et l’offre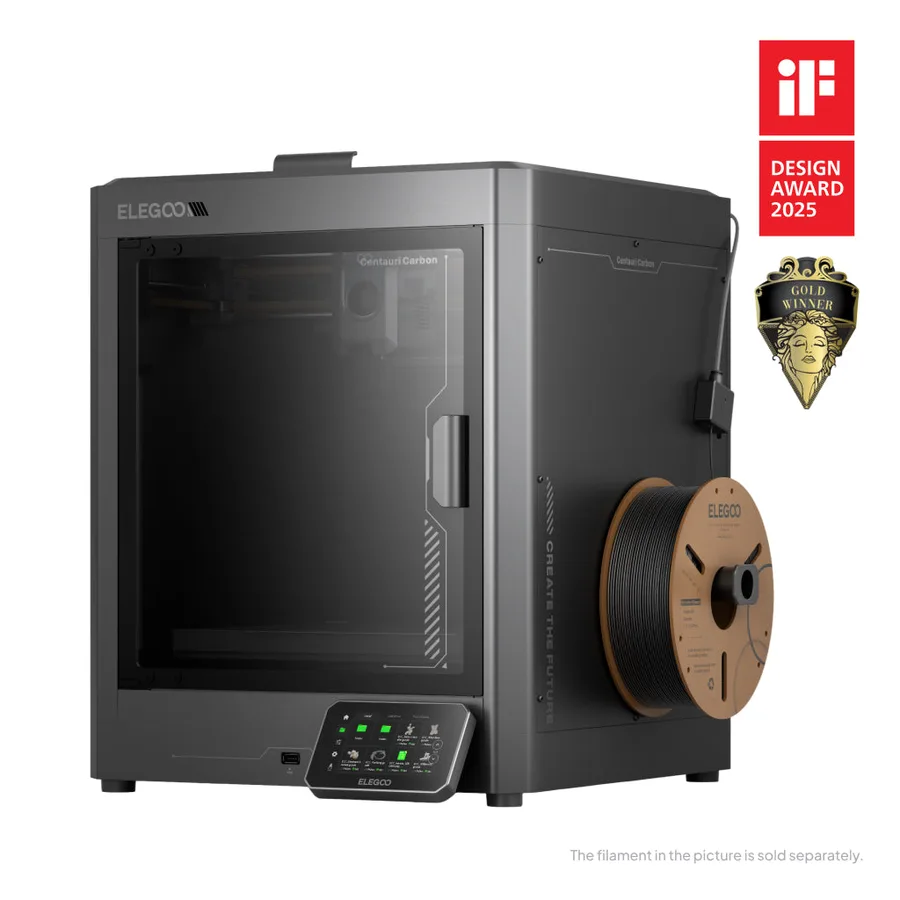
Elegoo Centauri Carbon
256 × 256 × 256 mm
CoreXY fermé, hotend 320 °C, plateau 110 °C, refroidissement auxiliaire et calibrations automatiques.
Le modèle original Centauri Carbon doit être distingué du Centauri Carbon 2; CANVAS et son contenu ne sont pas inclus dans la machine seule.
Voir la fiche et l’offre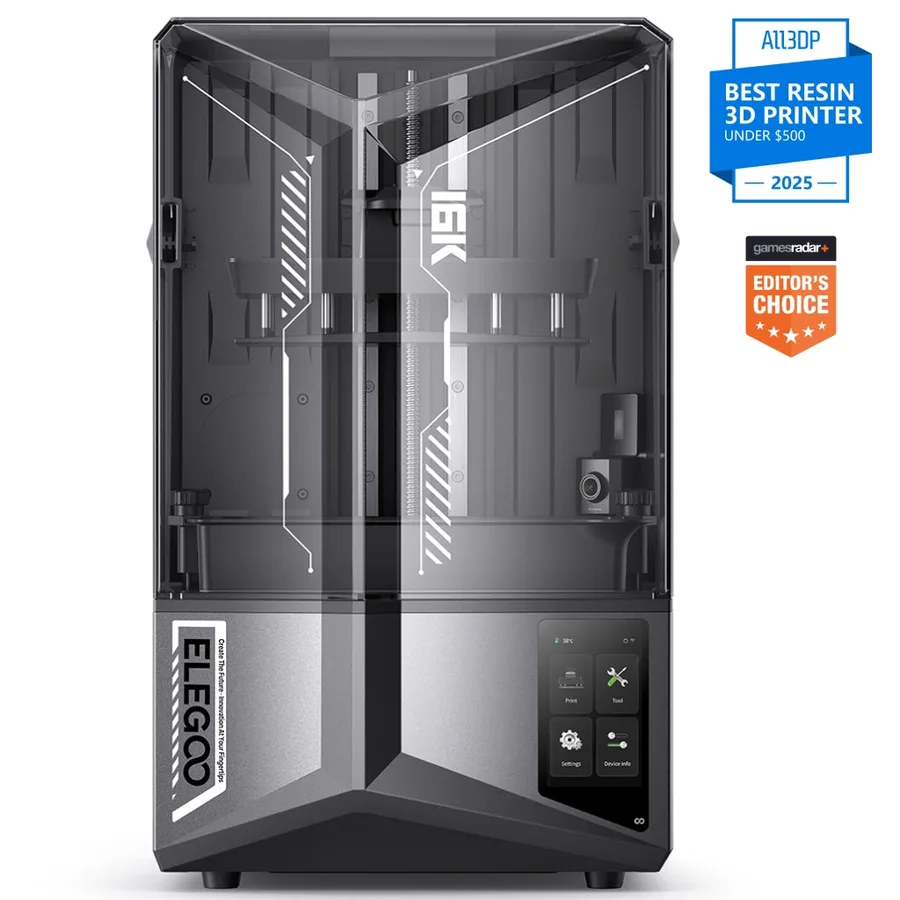
Elegoo Saturn 4 Ultra 16K
211.68 × 118.37 × 220 mm
Taille des pixels XY annoncée de 14 × 19 µm, chauffage intelligent du bac à 30 °C, nivellement automatique et détection des résidus.
Le petit volume utile et le procédé résine impliquent lavage, post-polymérisation et gestion dédiée de la résine.
Voir la fiche et l’offreSources et limites
- Prusa Knowledge Base — Types of printers and their differences
- Formlabs — What is Selective Laser Sintering?
- Formlabs — Guide to 3D Printing Materials
- Elegoo — How to Do Resin 3D Printing, Beginner's Guide
Nous organisons la documentation des fabricants et des communautés ; nous n’avons pas mesuré ces produits nous-mêmes. La notice de votre modèle exact prime sur ces explications générales.